Ein Wartungsteam einer Lebensmittelanlage tauscht alle 14 Monate denselben Wellenhaltering aus. Der Ring hat einen pH-Wert von 17-4 und ist auf H900 gealtert, da dies die stärkste Säule im Datenblatt war. An der Lasche, an der sich Waschwasser ansammelt, bricht er immer wieder. Die Legierung ist nicht das Problem. Die Bedingung ist. H900 erwirbt eine Streckgrenze von etwa 1.310 MPa und bezahlt diese mit dem größten Teil der Chlorid-Spannungskorrosionsmarge der Sorte.
Die kurze Antwort: 17-4 (UNS S17400, AISI 630, EN 1.4542) ist ein martensitischer ausscheidungshärtender Edelstahl. Sie bearbeiten oder prägen es im weichlösungsbehandelten Zustand und altern es dann zwischen 480 °C und 620 °C, um eine Streckgrenze von etwa 725 MPa bis 1.310 MPa zu erreichen. Geben Sie es an, wenn Sie Festigkeit über die 300er-Serie und Korrosionsbeständigkeit über die 400er-Serie hinaus benötigen und wenn Sie den Alterungsschritt steuern möchten. Geben Sie es nicht an, wenn Chloride, heiße Säure oder eine anhaltende Betriebstemperatur über etwa 300 °C den Grenzwert festlegen.
Nahezu jeder 17-4-Ausfall, den wir sehen, ist auf dieselbe Grundursache zurückzuführen: Die Alterungsbehandlung wurde eher als Formsache denn als Grund für die Existenz der Legierung betrachtet.
Wie der Niederschlagsverfestigungsmechanismus funktioniert
Durch die Lösungsbehandlung bei etwa 1.040 °C werden die Legierungselemente in kubisch-flächenzentrierten Austenit aufgelöst. Durch die Luftkühlung wird dieser Austenit dann in Lamellenmartensit mit niedrigem Kohlenstoffgehalt umgewandelt, nicht in den harten, rissanfälligen Plattenmartensit eines Werkzeugstahls mit hohem Kohlenstoffgehalt. Da der Kohlenstoffgehalt bei 0,07 % liegt, ist die abgekühlte Struktur weich genug für die Bearbeitung und die Abkühlgeschwindigkeit ist sanft genug, dass die Verformung im Vergleich zu einem vergüteten legierten Stahl gering bleibt.
Das Altern ist der Ursprung der Kraft. Wenn das Teil ein bis sechs Stunden lang bei 480–620 °C gehalten wird, werden kupferreiche Phasen mit nur Nanometern Durchmesser sowie Niobkarbide ausgeschieden, die die Korngrenzen fixieren. Diese Ausscheidungen belasten das Martensitgitter und blockieren die Versetzungsbewegung. Alterung kühler und die Niederschläge bleiben fein und kohärent, sodass die Festigkeit ihren Höhepunkt erreicht. Bei höherer Alterung werden sie gröber: Festigkeit sinkt, Duktilität, Zähigkeit und Spannungskorrosionsbeständigkeit erholen sich.
Die Chemie erledigt die Arbeit
Etwa 15,5–17,5 % Cr, 3–5 % Ni, 3–5 % Cu und 0,15–0,45 % Nb. Chrom bildet den Passivfilm, Kupfer liefert die Ausscheidung, Niob verfeinert die Korngröße und verzögert die Überalterung.
Ein Schritt mit geringer Verzerrung
Kein Abschrecktank, keine Rissbildungsgefahr, Wachstum typischerweise unter 0,1 %. Deshalb eignet sich die Sorte für fertig bearbeitete Teile und geformte Ringe, die Toleranzen einhalten müssen.
Magnetisch in jedem Zustand
Im Gegensatz zu 304 oder 316 bleibt 17-4 von Zustand A bis H1150 ferromagnetisch. Relevant für Sensorziele, magnetische Klemmung und alle Baugruppen, bei denen Restmagnetismus Schmutz anzieht.
Immobiliendaten nach Zustand
Die Alterungskurve ist die Spezifikation. Die folgenden Werte sind typische Raumtemperaturwerte für Stangen- und kleine Schmiedestücke gemäß ASTM A564 oder AMS 5643; Schwere Abschnitte verlaufen tiefer, daher immer angeben, woher der Testcoupon stammt.
Beachten Sie, was dieser Handel wirklich kostet. Bei einem Sicherungsring oder einer Schraubverbindung ist der Unterschied zwischen 1.310 MPa und 725 MPa Streckgrenze selten ausschlaggebend für die Konstruktion, da die Nut, das Gewinde oder der Querschnittswechsel lange vor dem Schüttgut versagt. Entscheidend ist, ob das Teil seine Umgebung während des Serviceintervalls übersteht. In dieser Hinsicht ist H900 häufig die falsche Wahl und H1150 häufig die richtige Wahl.
Die Zahlen, die die meisten Datenblätter verbergen
Die Streckgrenze lässt sich leicht vergleichen und leicht überbewerten. In der Tabelle unten wird ein Wert von 17-4 gegenüber herkömmlichen Alternativen bei Raumtemperatur angegeben, wobei typische Mindestwerte anstelle von Marketingzahlen verwendet werden.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1.310 MPa
Die Punkte, die wichtiger sind als die Balken:
- Chlorid-Spannungskorrosion ist die eigentliche Decke. Zugbeanspruchung, Chloride und Temperaturen über etwa 60 °C bilden die klassische Kombination, wobei der Spitzenalterungszustand die am wenigsten tolerante ist. Eine Überschreitung auf H1150 oder H1150M ist die Standardminderung.
- Die Standards für den sauren Service beschränken die Sorte auf überalterte Bedingungen. NACE MR0175 / ISO 15156 akzeptiert 17-4 in H900 nicht, sodass ein Ventilschaft oder ein Bohrlochkopf-Befestigungselement mit maximaler Festigkeit nicht konform ist, bevor es überhaupt bearbeitet wird.
- Das Risiko einer Wasserstoffversprödung steigt mit der Festigkeit. Wenn ein 17-4-Teil bei H900 galvanisiert werden muss, ist der Backzyklus nicht optional und die Galvanisierungswerkstatt muss ihn in die Bestellung aufnehmen.
- Gallen kommt häufig vor, wenn 17-4 im Gleitkontakt gegen 17-4 antritt. Eine andere Härte, ein Trockenschmiermittel oder der Wechsel einer Gegenlauffläche lösen das Problem günstiger als eine Materialaufwertung.
- Durch die Alterung bleibt ein dunkles Oxid zurück, das durch Beizen oder mechanische Mittel entfernt werden muss, da andernfalls die Korrosionsbeständigkeit, für die Sie bezahlt haben, an der Oberfläche nicht mehr zum Vorschein kommt.
Wo die Note ihren Platz verdient
Der Verbrauch konzentriert sich auf Anwendungen, bei denen ein Konstrukteur etwa die doppelte Festigkeit von 316 benötigt, ohne auf einen beschichtungsabhängigen legierten Stahl zurückzugreifen. Bei der nachstehenden Aufteilung handelt es sich um eine indikative Planungsansicht und nicht um eine Marktstudie.
Luft- und Raumfahrt, 30 % — Antriebshardware, Beschläge, hochfeste Befestigungselemente und Flugzeugzellenkomponenten, für die AMS 5643 gilt.
Öl und Gas, 25 % — Ventilschäfte, Schieber, Sitze und Unterwasserteile, fast immer in einem überalterten Zustand.
Chemie und Prozess, 18 % — Pumpenwellen, Laufräder, Hülsen und Mischer.
Lebensmittel, Papier und Pharma, 12 % – Schaberklingen, Messer, Schäfte und Reinigungszubehör.
Medizin und Labor, 8 % — Instrumente und Werkzeuge; Sonstige industrielle Nutzungen machen den Rest aus.
Spezifizierung von 17-4 Verbindungselementen, Sicherungsringen und Stanzteilen
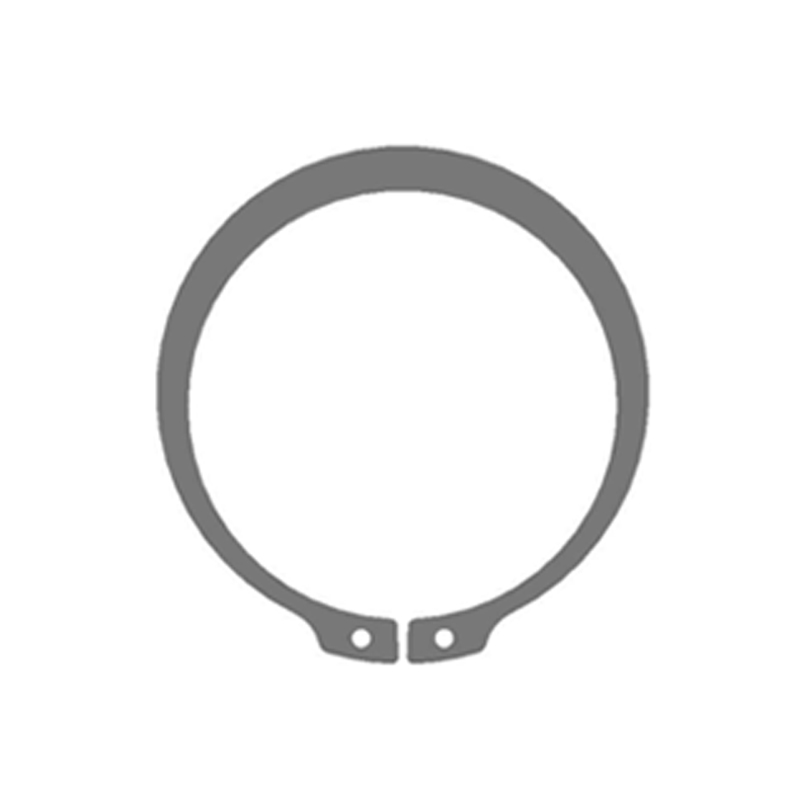
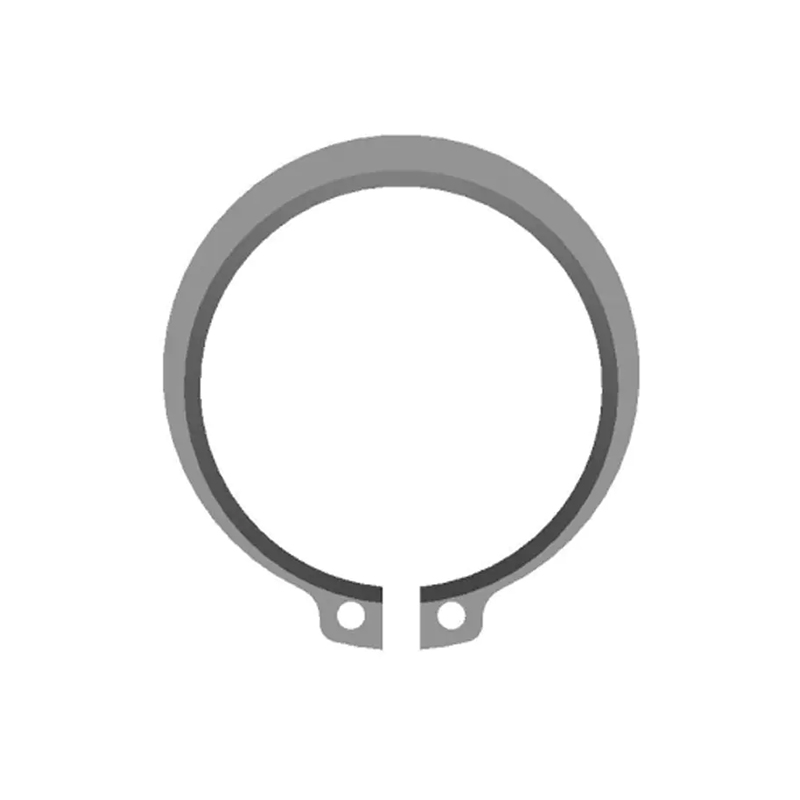
Sicherungsringe und geprägte Unterlegscheiben konzentrieren die Last auf sehr kleine Abschnitte, was die Spezifikationslogik ändert. Bei einem Außensicherungsring tragen der Nasenfuß, die Nutkontaktfläche und der konische Abschnitt die Axiallast, und bei einer Streckgrenze von 1.310 MPa wird eine scharfe Innenecke zum Rissanlasser. Geben Sie Wurzelradien, einen Kantenbruch und eine Gratausrichtung an, die dafür sorgt, dass auf der unbelasteten Fläche weiterhin Prägegrate entstehen.
 DIN 471 Außensicherungsringe für Wellen DIN 471-Wellenringe mit Größen-, Material-, Beschichtungs-, Last- und Geschwindigkeitsdaten helfen dabei, die axiale Sicherung dort festzulegen, wo die Nockenwurzeln eine konzentrierte Last tragen. Produkt anzeigen →
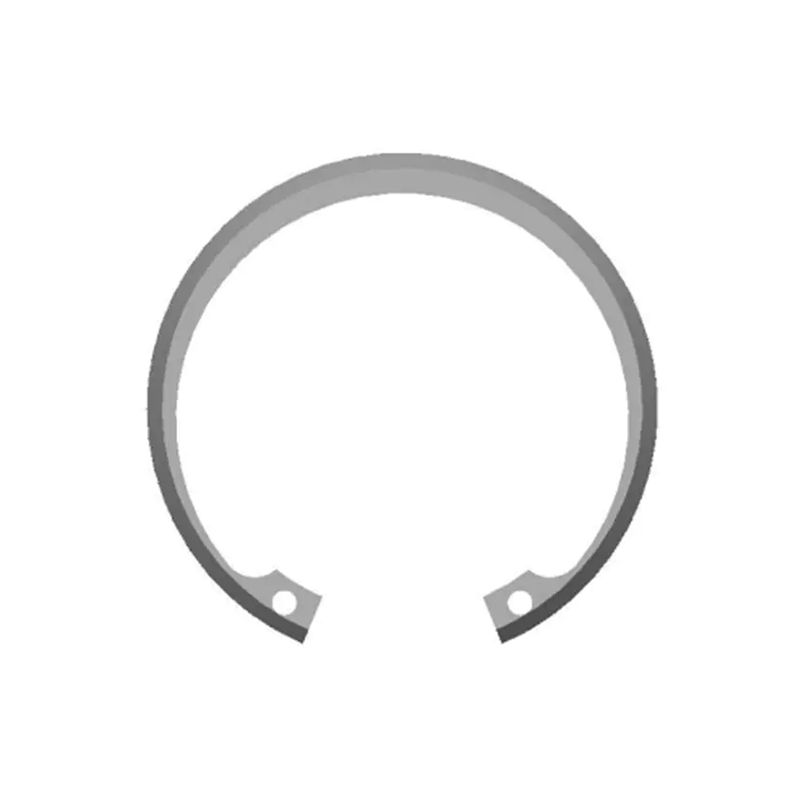
Innenringe in einer Bohrungsnut stehen nach dem Einbau unter Druck, so dass sich die beobachtete Fehlerart in Richtung Nutscherung, Ringermüdung oder bleibender Verformung verschiebt und nicht in Richtung von Laschenrissen. Dies ist einer der Gründe dafür, dass bei der bohrungsseitigen Halterung häufig überalterte Bedingungen auftreten: Eine etwas geringere Streckgrenze bei größerer Dehnung toleriert Installationsbelastungen und Vibrationen weitaus besser als ein hochgealterter Ring, der bei übermäßiger Dehnung nirgendwo hingehen kann.
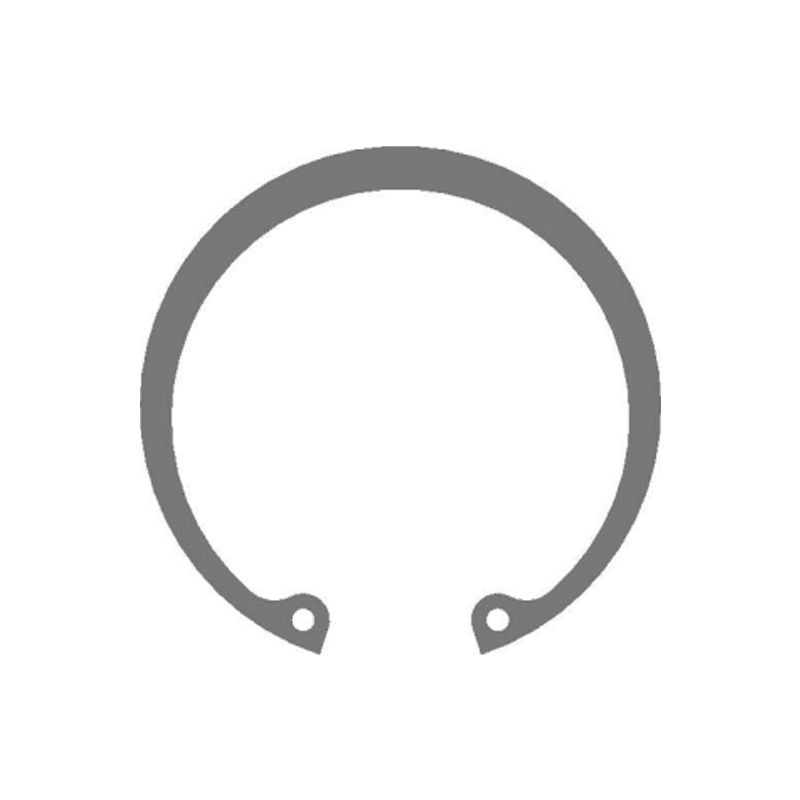 Innensicherungsringe nach DIN 472 zur Bohrungssicherung Innenbohrungsringe stehen unter Druck; Größen-, Material-, Beschichtungs- und Belastungsdaten nach DIN 472 unterstützen die Wahl der axialen Halterung. Produkt anzeigen →
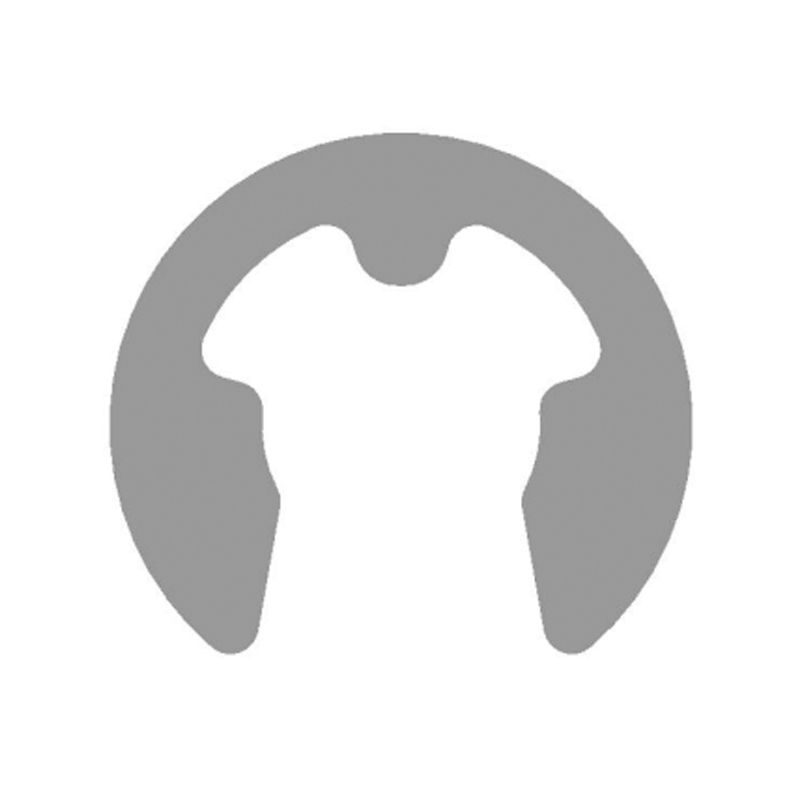
Gestanzte Klammern, Begrenzungskäfige und speziell geformte Ringe gehen wieder einen anderen Weg. Sie werden im Zustand A geformt, da die Formung eines 40-HRC-Teils unpraktisch ist, und werden nach der Formung gealtert. Eine Rückfederung im weichen Zustand ist vorhersehbar; Im gealterten Zustand ist dies nicht der Fall, daher sollte die Werkzeugkompensation auf dem geglühten Band basieren und anhand der ersten gealterten Charge überprüft werden. Unser individuelles Stanz- und Umformprogramm basiert auf dieser Reihenfolge: Formen, Altern, Entkalken, Passivieren, Prüfen.
 Korrosionsbeständige, speziell geformte geteilte Sicherungsringe Kundenspezifische korrosionsbeständige Spaltringe aus Edelstahl oder Nickellegierungen zur Wellen- oder Bohrungsbefestigung; Überprüfen Sie die Härte des fertigen Teils und die Rückverfolgbarkeit der Charge. Produkt anzeigen →
Zwei Kaufdetails sind mehr wert als jede Stärkezahl. Bestehen Sie zunächst auf der Rückverfolgbarkeit der Charge anhand der Alterungschargennummer, da eine gemischte Charge nach der Montage nicht mehr entschlüsselt werden kann. Zweitens: Geben Sie die Härte am fertigen Teil an, nicht nur am Prüfstab: Die Härte ist der günstigste Indikator dafür, ob der Alterungsofen tatsächlich das getan hat, was im Zertifikat angegeben ist.
Ein Beschaffungsworkflow, der Nacharbeiten vermeidet
- Beheben Sie den Lastfall. Axiallast, Schwingungsamplitude, Zyklenzahl, Einbaudehnung und Betriebstemperatur. Ohne diese ist die Auswahl der Bedingungen eine Vermutung.
- Wählen Sie die Bedingung aus der Umgebung, nicht aus dem Datenblatt. Trocken und statisch weist auf H900 oder H1025 hin; Chlor-, Nass- oder Sauerwasser-Servicepunkt in Richtung H1150 oder H1150M.
- Schreiben Sie die Spezifikation vollständig auf. Güteklasse und UNS-Nummer, Zustand und Alterungszyklus, Härtebereich, ASTM A564- oder A693-Referenz, Oberflächenbeschaffenheit, Passivierungsstandard, Wasserstoffeinbrennung, falls plattiert, Kennzeichnung und Rückverfolgbarkeit.
- Qualifizieren Sie den Prozess, nicht nur die Probe. Zur Prüfung gehören außerdem die Gleichmäßigkeit des Alterungsofens, die Entfernung von Oxiden, die Häufigkeit der Härteprüfung und die Ausgangskontrolle Eigener Fertigungs- und Prüfablauf .
- Überprüfen Sie dies beim ersten Artikel und regelmäßig. Chemie, Härte, Mikrostruktur und ggf. eine Salzsprüh- oder SCC-Siebprüfung.
Wartungs- und Compliance-Hinweise
- Lassen Sie einen 17-4-Teil vor Ort niemals erneut altern oder entlasten Sie ihn. Ein unkontrollierter Übergang zur falschen Temperatur kann still und leise mehrere hundert Megapascal an Streckgrenze verlieren, und nichts an dem Teil wird anders aussehen.
- Untersuchen Sie die Rillen auf Abrieb, Spaltflecken und Markierungen am Laschenkontakt. Ein dauerhaft gesetzter Ring hat bereits seine Vorspannung verloren und sollte ersetzt und nicht erneut montiert werden.
- Sorgen Sie dafür, dass die Dokumentation an der verwendeten Norm ausgerichtet ist: ASTM A564 für Stangen und Schmiedestücke, ASTM A693 für Bleche, Streifen und Platten, AMS 5643 für Luft- und Raumfahrt, EN 10088-3 Güteklasse 1.4542 für europäische Arbeiten, mit einem EN 10204 3.1-Zertifikat als Grundlage.
- Bestätigen Sie bei saurem Betrieb den überalterten Zustand und die Härtegrenze, bevor Sie ein Angebot abgeben, und sorgen Sie dafür, dass die NACE MR0175/ISO 15156-Anforderung auf der Zeichnung sichtbar ist und nicht in einem Spezifikationsanhang vergraben bleibt.
- Planen Sie das Oxid ein. Durch die Alterung an der Luft entsteht eine Hitzefärbung, die entfernt werden muss; Wenn in der Zeichnung „passiviert“ angegeben ist, der Prozess aber das Beizen überspringt, entspricht die Korrosionsleistung vor Ort nicht dem Qualifikationstest.
Keine Materialauswahl übersteht eine schwache Prozesskontrolle. 17-4 belohnt einen Lieferanten, der die Alterung als metallurgischen Vorgang behandelt, mit einem aufgezeichneten Zyklus, einer Härteprüfung bei jeder Charge und einem anschließenden sauberen Entzunderungsschritt. Wenn Sie diese drei Punkte richtig machen, bietet die Sorte eine Kombination aus Festigkeit, Zähigkeit und Korrosionsbeständigkeit, mit der nur wenige Legierungen in diesem Preis mithalten können.