In der Zeichnung steht „kaltgezogener Stahl“, aber in der Bestellung sind ein Prozess, eine Härte und eine Toleranz erforderlich. Das ist die übliche Lücke, wenn ein Wellensicherungsring, ein Lagerhalter, eine Tellerfeder oder eine geprägte Unterlegscheibe vom Prototyp zur Serienlieferung gelangt. Bei kaltgezogenem Stahl handelt es sich nicht um eine einzelne Sorte; Dabei handelt es sich um einen Zustand, der dadurch entsteht, dass warmgewalzter Stab oder Draht bei Raumtemperatur durch eine Matrize gezogen wird. Das Ergebnis ist ein glatteres, geraderes, formbeständigeres Ausgangsmaterial mit höherer Festigkeit, aber auch mit Eigenspannung und verringerter Duktilität, die eher konstruiert als angenommen werden müssen. Bei Verbindungselementen besteht der praktische Vorteil darin, dass es beim Pressen oder Drehzentrum weniger Überraschungen bei der Dimensionierung gibt; Das praktische Risiko besteht darin, „kaltgezogen“ als vollständige Spezifikation zu behandeln.
Fazit für Einkaufsteams
- Kaltgezogener Stahl ist eine Prozessbedingung, keine Güteklasse. Geben Sie den Grundstahl, die Ziehreduktion, die Wärmebehandlung und die endgültigen mechanischen Eigenschaften an.
- Enge Toleranzen und zunderfreie Oberflächen reduzieren Nachbearbeitung und Ausschuss, insbesondere bei Sicherungsringen, Unterlegscheiben und dünnen Stanzteilen.
- Die Festigkeit steigt und die Duktilität sinkt. Rückfederung, Rissbildung und Eigenspannung müssen bei der Umformung und Wärmebehandlung validiert werden.
- Vergleichen Sie den Preis anhand der Fertigteilausbeute, nicht pro Kilogramm. Geradheit, ein nahezu Nettoquerschnitt und ein stabiler Vorschub können die Gesamtkosten senken.
Welche Veränderungen beim Kaltziehen im Stahl
Beim Kaltziehen werden warmgewalzte Stangen oder Drähte gereinigt, mit Schmiermittel beschichtet, durch eine Matrize gezogen, gerichtet und geschnitten. Durch die Gesenkreduzierung wird die Oberfläche kalt bearbeitet und der Abschnitt verdichtet. Typische Entwürfe verfeinern Durchmesser und Ovalität, verbessern die Geradheit und sorgen für eine glatte Oberfläche. Da das Material unterhalb seiner Rekristallisationstemperatur bleibt, vervielfachen sich die Versetzungen, was die Zug- und Streckgrenze erhöht und gleichzeitig die Dehnung verringert. Der Kompromiss besteht in der gespeicherten Energie: Eigenspannung und eine härtere Oberfläche können beim späteren Stanzen, Prägen und Biegen hilfreich oder schädlich sein.
Toleranz und Geradheit
Kaltgezogene Stangen weisen im Allgemeinen einen geringeren Durchmesser und eine geringere Geradheit auf als warmgewalzte Stangen. Das ist bei Stangendrehmaschinen und Folgepressen wichtig, wo kleine Vorschubschwankungen zu Ausschuss oder Werkzeugverschleiß führen.
Oberflächenzustand
Eine schuppenfreie, glattere Oberfläche verbessert die Lebensdauer der Matrize und die Gleichmäßigkeit der Beschichtung. Überprüfen Sie dennoch Nähte, Überlappungen, Entkohlung und Bearbeitungsspuren, da eine kosmetische Verbesserung einen Längsfehler verbergen kann.
Mechanischer Auftrieb
Kaltziehdaten der Industrie zeigen, dass ein Standardentwurf die Zugfestigkeit um etwa 25–30 % erhöhen kann. Auch die Streckgrenze nimmt zu, während Dehnung und Flächenverringerung sinken.
Stress und Formbarkeit
Restspannungen können nach dem Schlitzen, Prägen oder der Wärmebehandlung zu Verformungen führen. Bei starker Umformung oder bei Teilen, die nach der Bearbeitung ihre Ebenheit beibehalten müssen, kann ein Spannungsarmglühen erforderlich sein.
Ein Wellensicherungsring ist ein nützliches Beispiel. Der Ring muss in einer Nut sitzen, einer axialen Belastung standhalten und den Einbau ohne bleibende Verformung überstehen. Wenn das Ausgangsmaterial kaltgezogen wird, aber der Entspannungsschritt übersprungen wird, besteht die Möglichkeit, dass das Teil die Maßprüfung besteht und trotzdem an den Laschen reißt. Vergleichen Sie für eine typische Wellenhalteanwendung die Nutgeometrie und den Materialzustand mit einer Standardfamilie wie:
 DIN471 Außensicherungsringe für Wellen Vergleichen Sie die Nutgeometrie und den Materialzustand mithilfe dieser DIN471-Familie, in der Größen, Tragfähigkeiten, Materialien und Oberflächenbehandlungen für Wellensicherungsringe aufgeführt sind. Produkt anzeigen →
In der Zeichnungsbeschreibung sollten die Grundstahlsorte, der Draht- oder Stangenzustand und die Endhärte angegeben sein, nicht nur „kaltgezogener Stahl“.
Kaltgezogen vs. warmgewalzt vs. kaltgewalzt: Ein praktischer Vergleich
„Kaltgewalzt“ und „kaltgezogen“ werden im Gespräch oft synonym verwendet, es handelt sich jedoch nicht um denselben Einkaufsweg. Kaltwalzen reduziert die Dicke in einem Walzwerk; Beim Kaltziehen wird ein runder oder geformter Abschnitt durch eine Matrize gezogen. Beide sind kaltverfestigter Stahl, aber das Maßergebnis, die Formfähigkeit und die Kostenbasis unterscheiden sich.
Der Vergleich ist richtungsabhängig und hängt von der Stahlsorte, der Ziehreduktion und der Wärmebehandlung ab.
Bei der Beschaffung sollten die Gesamtkosten verglichen werden, nicht nur der Barpreis. Eine kaltgezogene Stange kostet vielleicht mehr pro Kilogramm, aber sie kann das Richten überflüssig machen, die Bearbeitungszugabe reduzieren und den Pressenvorschub stabilisieren. Da beim Kaltziehen die Mühlenvariation in ein kontrolliertes Ausgangsmaterial umgewandelt wird, sind die Kontrolle des eingehenden Materials, die Wärmebehandlung und die Oberflächenvorbereitung ebenso wichtig wie die Zeichnungsbeschreibung. ein Lieferant mit eigenem Herstellungs- und Wärmebehandlungskontrolle kann diese Variablen von Release zu Release halten.
Käufer sollten auf versteckte mechanische Effekte achten
Der sichtbare Nutzen ist dimensional. Die versteckten Effekte sind mechanischer Natur und bleibend. In der folgenden Tabelle werden Richtungsindizes verwendet, um zu zeigen, was ein Standard-Kaltziehzug normalerweise mit einem warmgewalzten Ausgangsmaterial bewirkt. Es handelt sich um eine Screening-Hilfe, nicht um eine Akzeptanzgrenze.
Warmgewalzt tensile: 100
Kaltgezogen tensile: 125–130
Kaltgezogen yield: 115–125
Duktilität: 70–85
Geradheitsgewinn: hoch
Nutzen Sie diese Indikatoren, um bessere Fragen zu stellen. In der Kaufspezifikation sollten Testmethoden, Probenahme und die Frage festgelegt werden, ob die Eigenschaften am gezogenen Stab oder nach der Wärmebehandlung gewährleistet sind. Überprüfen Sie Zug- und Streckgrenze, Dehnung, Härte, Restspannung oder Entspannungszustand, Oberflächenfehler und Geradheit. Führen Sie für Teile, die nach dem Ziehen geschlitzt, geprägt oder gebogen sind, einen Umformversuch durch, der das tatsächliche Los und die Schmierung umfasst.
- Fragen Sie, ob die Mühle oder Schublade mechanische Eigenschaften im endgültigen Kaltziehformat liefert.
- Bestätigen Sie das Spannungsarmglühen, wenn das Teil eine enge Ebenheit oder starke Verformung aufweist.
- Überprüfen Sie die Naht- und Entkohlungsgrenzen für Sicherungsringe mit kleinem Querschnitt und federartige Unterlegscheiben.
Wo kaltgezogener Stahl passt: Anwendungsmix
Kaltgezogener Stahl kommt häufig dort zum Einsatz, wo ein kleiner Abschnitt mit wenig Bearbeitung eine Last tragen muss: Automobilklemmen und Sicherungsringe, Pitch- und Yaw-Baugruppen für Windkraftanlagen, Baubeschläge und allgemeine Maschinen. Bei der folgenden Mischung handelt es sich um eine veranschaulichende Planungsansicht für kaltgezogene Verbindungselemente und gestanzte Komponenten, nicht um eine Marktstatistik.
Automobil und Transport – 45 %
Wind und Energie – 25 %
Baumaschinen – 20 %
Allgemeiner Maschinenbau – 10 %
Bei Wind- und Schwermaschinen werden hochbelastete Tellerfedern und Sicherungsringe häufig mit kaltgezogenem oder kaltgewalztem Band spezifiziert, da die Vorspannung auch bei Vibrationen stabil bleiben muss. Eine repräsentative Hochlast-Tellerfederfamilie ist:
 DIN2093 Hochbelastbare Belleville-Federscheiben Sehen Sie sich diese DIN2093-Tellerfederfamilie für stabile axiale Vorspannung an, mit Material- und Beschichtungsoptionen, die für Vibrations- und Dichtungsanwendungen geeignet sind. Produkt anzeigen →
Die gleiche Logik gilt für Kfz-Lagerhalter und Baubeschläge: Der kaltgezogene Zustand trägt dazu bei, einen gleichmäßigen Rohling zu halten, aber Beschichtung, Härte und Einbaurichtung bestimmen immer noch die Feldleistung.
Auswahlworkflow für Beschaffung und Engineering
Durch einen praktikablen Auswahlprozess bleiben Material, Formgebung und Prüfung an die Funktion des Teils gebunden. Verwenden Sie diese Reihenfolge, wenn kaltgezogener Stahl für einen Sicherungsring, eine Unterlegscheibe oder ein Stanzteil vorgeschlagen wird.
- Definieren Sie die Funktion: axiale Sicherung, Vorspannung, Lastverteilung oder strukturelle Unterstützung. Die Funktion legt die zulässige Härte, Zähigkeit und Ebenheit fest.
- Legen Sie die Grundgüte und den Kaltziehzustand fest. Geben Sie die Stahlsorte, den Bereich der Zugreduzierung und ob eine Spannungsentlastung erforderlich ist an.
- Legen Sie Toleranzen nach Passung fest, nicht nach Fräserfreundlichkeit. Die Nutbreite, die Ringdicke und der Bohrungs- oder Wellenabstand sollten die Maßangaben bestimmen.
- Erfordern mechanische und metallurgische Berichte. Berücksichtigen Sie Grenzwerte für Zugfestigkeit, Streckgrenze, Dehnung, Härte und Oberflächenfehler, sofern diese die Montage beeinflussen.
- Formgebung und Wärmebehandlung gemeinsam validieren. Rückfederung nach dem Prägen, Nasenrisse und Verformung nach dem Härten sind Prozessprobleme, nicht nur Materialprobleme.
- Änderungskontrolle sperren. Basisstahlquelle, Ziehsteinverschleiß, Glühzyklus und Beschichtungscharge sollten vor dem Versand überprüft werden.
Wenn sich die Zeichnung über Standardringe hinaus in Klammern, Begrenzungskäfige oder speziell geformte Ringe bewegt, beziehen Sie den Stanzlieferanten in die Zeichnungsüberprüfung ein, bevor das Werkzeug geschnitten wird. Früh Produktanpassung Die Arbeit kann verhindern, dass ein kaltgezogenes Ausgangsmaterial für eine Geometrie ausgewählt wird, die es nicht wirtschaftlich formen kann.
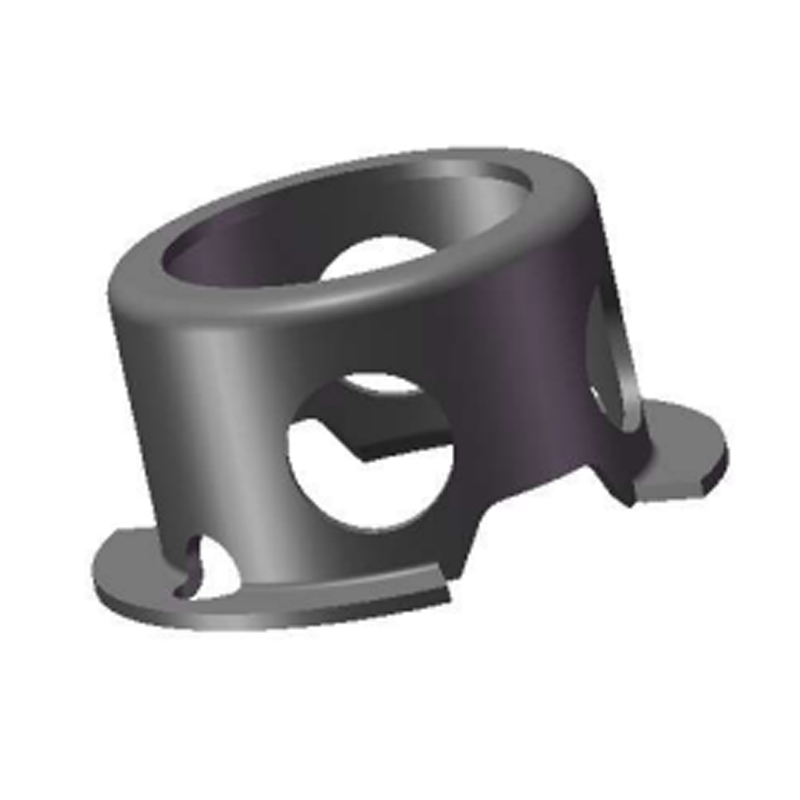 Kundenspezifische verschleißfeste Grenzkäfige Bei speziell geformten Ringen und Begrenzungskäfigen unterstützt diese individuell gestanzte Komponente die Zeichnungsüberprüfung mit Material-, Oberflächenbehandlungs- und Formentwicklungsoptionen. Produkt anzeigen →
Wartungs-, Rückverfolgbarkeits- und Compliance-Hinweise
Kaltgezogener Stahl reagiert empfindlicher auf die Lagerung als warmgewalztes Material, da er keinen Zunder zum Puffern von Feuchtigkeit aufweist. Einige praktische Kontrollen schützen die Investition nach Erhalt.
- Lagern Sie Stangen und Drähte an einem trockenen, erhöhten Ort und vermeiden Sie Kondensationszyklen. Bei kaltgezogenen Oberflächen kann es schnell zu Flugrost kommen.
- Schützen Sie gerade Stäbe vor Biegen und gewickelten Draht vor Knicken. Handhabungsschäden können den Vorteil der Geradheit zunichte machen.
- Verfolgen Sie die Chargennummer, die Charge, die Wärmebehandlungscharge und die Oberflächenbehandlungscharge anhand des Produktionsprotokolls.
- Bewahren Sie Materialzertifikate, Dimensionsberichte, Härte- oder Zugergebnisse sowie Aufzeichnungen über Beschichtungstests zusammen mit der Charge auf.
- Bestätigen Sie bei beschichteten oder plattierten Teilen die Wasserstoffversprödungskontrollen und Backanforderungen mit dem Finisher.
- Wenden Sie Änderungsbenachrichtigungen für die Basisstahlquelle, die Zeichnungsreduzierung, das Glühen und die Beschichtung an, da sich dadurch die Passung oder die Ermüdungslebensdauer ändern kann.
Kaltgezogener Stahl ist eine nützliche Antwort, wenn ein Verbindungselement oder Stanzteil einen stabilen Rohling, eine glatte Oberfläche und eine höhere Festigkeit ohne zusätzliche Bearbeitung benötigt. Es ist eine schlechte Antwort, wenn in der Zeichnung die Grundgüte, der Entspannungszustand oder die endgültigen Eigenschaften undefiniert bleiben. Die sicherste Einkaufsspezifikation behandelt das Kaltziehen als einen Schritt in einer Kette – Stahlsorte, Reduzierung, Wärmebehandlung, Umformung, Beschichtung und Prüfung – und hält jeden Schritt an der tatsächlichen Funktion des Teils fest.