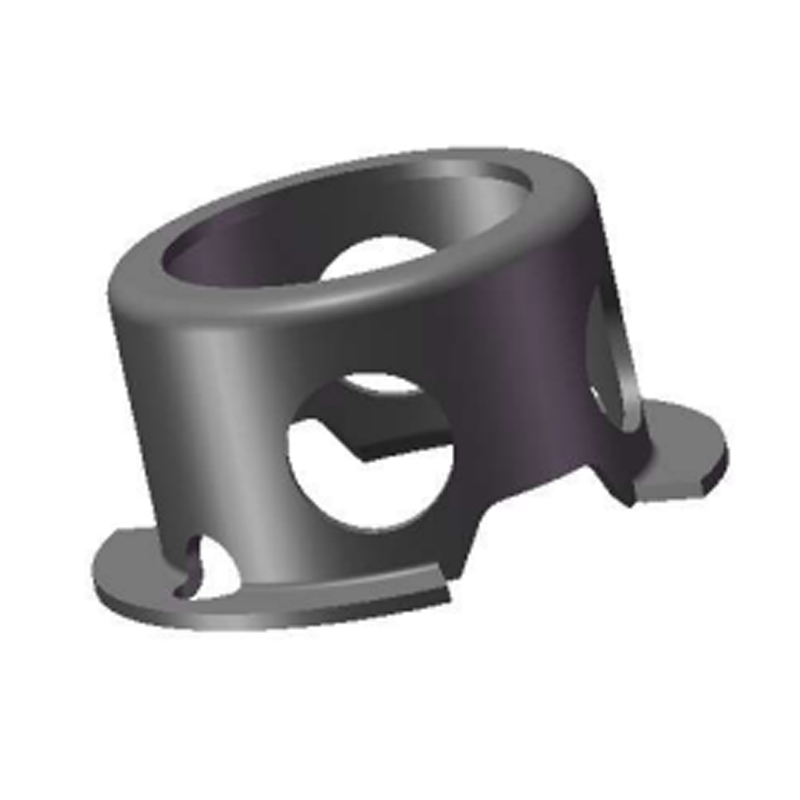
Es liegt eine Zeichnung für einen Sicherungsring nach DIN 471 mit der Aufschrift „2B-Oberfläche“ im Schriftfeld vor. Das Angebot kommt schnell zurück, die Teile werden pünktlich geliefert, und dann misst die Inspektion 0,6 µm Ra an einer gescherten Kante und fragt, warum die Oberfläche nicht mehr mit dem vor 18 Monaten genehmigten Muster übereinstimmt. Nichts ist fehlgeschlagen. Die Spezifikation war einfach für mehr als eine Lesart offen.
Hier zunächst das Fazit: Bei 2B handelt es sich um eine Fräsbearbeitung des rostfreien Coils oder Blechs, von dem Sie ausgegangen sind, und nicht um eine Behandlung, die auf das fertige Teil angewendet wird. Es beschreibt flache, gerollte Flächen – matt, ungerichtet, leicht reflektierend – und hört beim ersten Scher-, Taumel- oder Wärmebehandlungszyklus auf. Auf einem Aufdruck mit der Aufschrift „2B-Ausführung“ sollte stattdessen „Material in 2B-Ausführung geliefert“ stehen und dann separat definiert werden, wie das fertige Verbindungselement aussehen muss.
Die Kurzversion
- 2B bedeutet kaltgewalzt, geglüht und gebeizt, dann geglättet – typischerweise 0,1–0,5 µm Ra, matt, ohne Faserrichtung.
- Es handelt sich um einen Materialzustand, nicht um einen Teilzustand: Scherkanten, gewalkte Radien und Hitzetönung liegen alle außerhalb des Zustands.
- 2B ist die günstigste und am häufigsten erhältliche Edelstahl-Streifenoberfläche; BA und Nr. 4 erhöhen die Kosten und die Durchlaufzeit des Werks.
- Glatter als 2D, daher ist das Risiko von Spaltkorrosion geringer – aber die Passivierung nach der Herstellung entscheidet immer noch über die Lebensdauer.
Im Rest dieses Artikels geht es darum, wozu die Bezeichnung eine Mühle tatsächlich verpflichtet, wo die Zahlen voneinander abweichen und wie man eine Bestellung schreibt, die die Erstmusterprüfung übersteht.
Die Mühlenroute hinter einer 2B-Oberfläche
2B beginnt als warmgewalztes schwarzes Coil. Das Walzwerk glüht und beizt es, um Zunder zu entfernen und die Passivschicht wieder aufzubauen, walzt es auf die endgültige Dicke kalt, glüht und beizt erneut und führt dann einen leichten Dressierdurchgang durch – eine Temperwalze mit einer Reduzierung von etwa 0,5–1,5 % – gefolgt von einer Spannungsnivellierung. Dieser letzte Schritt ist es, der 2B von 2D unterscheidet: gleiche Chemie, eine flachere und etwas hellere Oberfläche, mit einer Rauheit, die typischerweise im Ra-Band von 0,1–0,5 µm liegt, statt 0,4–1,0 µm einer ungehäuteten 2D-Platte.
Das Ergebnis ist ein einheitliches mattes Grau ohne sichtbare Faserrichtung, was wichtig ist, wenn Sie Stanzteile auf einer 300-mm-Spule verschachteln und beide Enden des Streifens identisch aussehen sollen. Streifen zum Stanzen haben üblicherweise eine Dicke von 0,3–3,0 mm und die Bezeichnung ist in ASTM A480/A480M, EN 10088-2, JIS G4305 und GB/T 3280 definiert.
Skin-Pass, nicht polieren
Eine Reduzierung der Härte um 0,5–1,5 % glättet die Oberfläche. An keiner Stelle der Strecke berührt das Schleifmittel das Band.
Keine Faserrichtung
Durch die ungerichtete Rauheit bleiben verschachtelte Stanz- und Formteile optisch konsistent, unabhängig davon, wie sie im Coil sitzen.
Passiv aus der Mühle
Dem Glühen folgt das Beizen, sodass das Coil mit einer intakten Passivschicht ankommt – bis diese durch Stanzen und Scheren aufgebrochen wird.
2B vs. 2D, BA und Nr. 4: Vergleich der Zahlen, die wichtig sind
Vier Ausführungen dominieren die Spezifikation der Edelstahlstreifen. Die Unterschiede, die sich auf einen Sicherungsring oder eine Unterlegscheibe auswirken, sind Rauheit, Aussehen, Kosten und das jeweilige Verhalten nach der Herstellung.
Bei einem gestanzten Verschluss ist der Weg schmal. Sobald ein Teil getrommelt wurde, verhalten sich 2B und 2D im Betrieb nahezu identisch, da das Trommelmedium jeder Kante seine eigene Rauheit verleiht. BA verdient seine Prämie nur dort, wo das Gesicht sichtbar und unbemalt bleibt; Nr. 4 nur dort, wo eine gebürstete Optik eine Designanforderung ist. Sicherungsringe aus Edelstahl Auch wenn sie in einem Getriebegehäuse versteckt sind, ist dies selten gerechtfertigt.
 DIN 988 Unterlegscheiben zur Lastverteilung Flache Unterlegscheiben nach DIN 988 aus Kohlenstoff- oder Edelstahl, gehärtet oder ungehärtet erhältlich, mit Optionen für Dicke, Größe und Oberflächenbehandlung zur Lastverteilung. Produkt anzeigen →
Die versteckten Variablen: Ra-Spreizung, Glanz und Messung
Zwei Spulen können beide 2B-zertifiziert sein und trotzdem unterschiedlich aussehen. Die Fräsrauheit ist ein Bereich, kein Punkt: Eine 0,15-µm-Spule und eine 0,45-µm-Spule reflektieren das Licht auf derselben geprägten Fläche unterschiedlich, und Käufer bemerken dies bei der zweiten Lieferung, nicht bei der ersten. Glanz bei 60° ist die schnellste Prüfung in der Werkstatt auf Lot-zu-Lot-Abweichung; Eine Stiftablesung bei 0,8 mm Trennlinie über drei Positionen auf der flachen Seite reicht aus, um eine gemischte Sendung zu erfassen.
Hier gehen auch Zeichnungsnotizen schief. Die Angabe „2B-Finish, Ra 0,2 max“ gibt etwas engeres an, als ein Großteil des 2B-Bereichs liefert, und drängt den Lieferanten stillschweigend zu BA oder einer abgelehnten Charge. Noch schlimmer ist ein Hinweis zur Wärmebehandlung. Die Entspannung bei 400 °C hinterlässt einen strohigen Farbton, der durch Beizen entfernt werden muss, bevor das Teil wieder ehrlich als 2B bezeichnet werden kann – ein Schritt, der leicht weggelassen werden kann und nach dem Verpacken der Teile optisch schwer zu erkennen ist.
Wo 2B-Edelstahl-Verbindungselemente tatsächlich landen
Sicherungsringe, Unterlegscheiben und gestanzte Halterungen im 2B-Zustand werden dort spezifiziert, wo die Oberfläche eher funktional als dekorativ ist. Eine grobe Verteilung auf typische Programme sieht so aus:
- 38 % Automobil — Auspuffhalterungen, Bremsteile, Sicherungsringe in Antriebsstrangbaugruppen.
- 22 % Windenergie — Innenteile der Gondel, Gier- und Nick-Hardware, wobei die Chloridbelastung den Ausschlag gibt.
- 18 % Bau — Anker, Schalungsbeschläge, freiliegende Strukturbefestigungen.
- 12 % Lebensmittel und Chemikalien – wo die Reinigungsfähigkeit wichtiger ist als das Aussehen.
- 10 % allgemeine Industrie — Pumpen, Ventile, Maschinenschutz.
Das Muster ist konsistent: 2B wird wegen der Korrosionsbeständigkeit und der Kosten ausgewählt, nicht wegen des Aussehens. Bei einer Wind- oder Baumontage leistet die Endbearbeitung echte Arbeit – eine glattere Oberfläche hält weniger Schmutz und bietet weniger Spaltstellen als 2D –, aber niemand wird sie jemals sehen, wenn die Verbindung geschlossen ist.
 DIN 471 Außensicherungsringe für Wellen Externe Sicherungsringe zur axialen Wellenfixierung, erhältlich in Kohlenstoff- oder Edelstahl mit DIN471-Größen von 3 bis 1000 mm und Oberflächenbehandlungsoptionen. Produkt anzeigen →
Beschaffungssequenz: Fünf Prüfungen vor der Freigabe der Bestellung
1. Verschieben Sie die Beschriftung
Tragen Sie „2B“ in die Materialzeile ein, nicht in die Fertigteilzeile, und fügen Sie eine separate Anforderung an das Aussehen des gelieferten Verbindungselements hinzu.
2. Lesen Sie das Spulenzertifikat
Darauf sollten Güteklasse, Mühlenherkunft, Oberflächenbezeichnung und Schmelzennummer stehen. Überprüfen Sie EN 10088-2 anhand der ASTM A480-Äquivalenz, bevor Sie einen Ersatz genehmigen.
3. Schützen Sie die Oberfläche beim Transport
PVC-Folie oder Zwischenpapier verhindern das Kratzmuster, das nach dem Stempeln erhalten bleibt und als Kundenbeschwerde auf sichtbaren Unterlegscheiben endet.
4. Definieren Sie die Nachbearbeitung
Trommeln, entgraten und passivieren gemäß ASTM A967 – oder geben Sie ausdrücklich an, dass keine Nachbehandlung zulässig ist. Hier beginnen Streitigkeiten im Schweigen.
5. Genehmigen Sie eine physische Probe
Bewahren Sie einen Referenzteil und eine Glossenlektüre mit dem Erstartikelbericht auf; Ra allein wird einen Streit darüber, was „matt“ bedeutet, nicht beilegen können.
Unser eigenes Stanz- und Oberflächenbehandlungsfluss umfasst Walzen, Wärmebehandlung, Phosphatierung, Ultraschallreinigung und automatisierte optische Sortierung, wo die meisten Streitigkeiten über die Endbearbeitung tatsächlich beigelegt werden – nicht im Walzwerk, sondern in der Linie, die das Band anschließend verarbeitet.
 Kundenspezifische korrosionsbeständige geteilte Sicherungsringe Kundenspezifische, nicht standardmäßige geteilte Sicherungsringe für Wellen oder Bohrungen, hergestellt aus Edelstahl oder anderen korrosionsbeständigen Materialien mit maßgeschneiderter Geometrie und Oberflächenbehandlung. Produkt anzeigen →
Wartung, Reinigung und Compliance
Mit einem 2B-Gesicht kann man gut leben, vorausgesetzt, niemand greift es mit der falschen Chemie an. Praktische Anleitung, die sich in der Praxis bewährt:
- Mit mildem Reinigungsmittel und Wasser reinigen; abspülen und trocknen. Desinfektionsmittel und Bleichmittel auf Chloridbasis hinterlassen Lochfraß, der wie ein Materialfehler aussieht.
- Überprüfen Sie regelmäßig, ob Teeflecken vorhanden sind, anstatt auf einen Fehlerbericht zu warten. Flecken sind kosmetischer Natur, Lochfraß jedoch nicht.
- Vermeiden Sie den Kontakt von Kohlenstoffstahl während der Montage und Lagerung – eingebettetes freies Eisen macht die Passivierung im Werk innerhalb von Wochen zunichte.
- Halten Sie Schneidflüssigkeiten und Trommelmedien sauber. Eine verunreinigte Vibrationsschüssel überträgt Eisen über die gesamte Charge.
In der Dokumentation decken drei Referenzen die meisten Audits ab: EN 10088-2 oder ASTM A480 für die 2B-Bezeichnung selbst, ASTM A967 für die Passivierung nach der Herstellung und ASTM A380 für die Reinigung vor der Wartung. Lebensmittelkontaktprogramme fügen EG 1935/2004 hinzu, und jeder europäische Kunde erwartet RoHS- und REACH-Erklärungen, die an die Hitzenummer und nicht an ein generisches Zertifikat gebunden sind. Durch die Rückverfolgbarkeit der Charge bis zum Coil ist ein Finish-Anspruch zwei Jahre nach der Lieferung nachweisbar.
2B ist ein guter Standard und ein schlechtes Versprechen. Behandeln Sie es als den Zustand des Streifens, den Sie kaufen, schreiben Sie eine separate, messbare Erwartung für das Teil, das Sie erhalten, und geben Sie an, was mit der Oberfläche zwischen den beiden passiert – Taumeln, Passivierung, Schutz. Diese einzige Änderung im Wortlaut der Zeichnung verhindert die meisten Argumente, die mit der Angabe der Rauheit an einer gescherten Kante beginnen.