Eine Zeichnung, auf der nur „Stahl vergütet, 45–50 HRC“ steht, lässt drei Entscheidungen offen: welche Stahlsorte, welche Anlasstemperatur der Lieferant tatsächlich hatte und wie viel von der Funktionskante entkohlt werden darf. Diese drei Antworten entscheiden darüber, ob ein externer Sicherungsring ein Lager über ein Jahrzehnt der Vibration an Ort und Stelle hält oder sich im ersten Wartungsintervall leise entspannt.
Die kurze Antwort: „gehärtet und angelassen“ beschreibt einen Ablauf, keine Eigenschaft. Durch das Härten wird der Stahl bei etwa 800–900 °C austenitisiert und auf maximale Härte abgeschreckt; Das unmittelbar anschließende Anlassen gibt die Zähigkeit bei kontrolliertem Härteaufwand zurück. Für Sicherungsringe und Tellerfedern aus Federstahl liegen die meisten Spezifikationen nach dem Anlassen irgendwo im Bereich von 300–450 °C zwischen 42 und 52 HRC: hart genug, um der Brinellbildung unter Axialschub zu widerstehen, duktil genug, um den Einbau mit Sicherungsringzangen zu überstehen.
Alles Folgende ist von der Einkaufs- und Prozessseite her geschrieben. Jeder Abschnitt beantwortet eine Frage, die ein Einkäufer, Designer oder Qualitätsingenieur schließlich in einer Lieferantenbesprechung oder einem Fehlerbericht beantworten muss.
Härten und Anlassen: Was jeder Schritt tatsächlich steuert
Die Wärmebehandlung ist kein einzelner Vorgang. Vier Stufen stapeln sich und jede hat ihren eigenen charakteristischen Fehlermodus. Was sie verwirrend macht, ist die Tatsache, dass zwei Lieferanten beide 48 HRC zertifizieren und dennoch Teile liefern können, die sich im Feld völlig unterschiedlich verhalten.
Austenitisieren, 800–900 °C
Einweichtemperatur und -zeit entscheiden darüber, wie viel Kohlenstoff in Lösung gelangt. Untermäßiges Einweichen hinterlässt weiche Ferrittaschen, die nie aushärten; Übermäßiges Einweichen führt zu einer Vergröberung der Körnung und verringert die Zähigkeit, ohne dass die Festigkeit erhöht wird. Federstähle wie 65Mn und 50CrV4 liegen typischerweise am oberen Ende dieses Bereichs.
Abschrecken
Öl eignet sich für legierte Sorten; Wasser oder Polymer eignen sich für einfache Kohlenstoffqualitäten wie C67S. Das Abschrecken muss schnell genug erfolgen, um die Perlitnase zu verfehlen, und sanft genug, um dünne Ringabschnitte nicht zu zerreißen. Hier entscheidet sich die Verzerrung, nicht die Temperierung.
Anlassen, typischerweise 300–500 °C
Dies ist die Phase, die die gelieferte Eigenschaft definiert. In der Mitte des Bereichs verschiebt sich die Härte bei etwa 20 °C Anlasstemperatur um 1–2 HRC. Auch die Haltezeit zählt: Ein Teil, das in dem Moment herausgezogen wird, in dem es die Temperatur erreicht, ist nicht dasselbe wie ein Teil, das eine Stunde lang eingeweicht wurde.
Backen nach dem Plattieren
Bei jedem galvanisierten Teil über etwa 32 HRC besteht die Gefahr einer Wasserstoffversprödung. Ein Einbrennen bei 190–230 °C, das innerhalb weniger Stunden nach dem Galvanisieren begonnen wird, ist die Standardlösung – und sie gehört in die Bestellung, nicht in eine Annahme.
Die Anlasstemperatur legt Härte, Zähigkeit und Stabilität fest
Die folgende Tabelle ist die nützlichste Referenz, wenn in einer Zeichnung nur ein Härteband angegeben ist. Es zeigt, welche Auswirkungen eine Änderung der Anlasstemperatur auf einen Federstahl mit 0,6–0,8 % Kohlenstoffgehalt hat, der bei etwa 850 °C in Öl abgeschreckt wird.
Die praktische Lektüre zählt mehr als die Zahlen. Ein Sicherungsring mit 46–52 HRC und eine Tellerfeder mit 40–46 HRC sind nicht dasselbe Produkt mit unterschiedlichen Unterlagen. Der Sicherungsring benötigt eine Oberflächenhärte, um der kratzenden Wirkung der Nutwand standzuhalten; Die Tellerfeder benötigt eine höhere Anlasstemperatur, damit sie Millionen von Zyklen aushalten kann, ohne eine bleibende Verformung zu erleiden.
 Konische Tellerfeder nach DIN 2093 für axiale Belastungen Konische Tellerfeder für axiale Belastungen und Flanschdruckhaltung, mit Größentabelle nach DIN 2093, Federstählen und Optionen zur Oberflächenbehandlung. Produkt anzeigen →
Standards geben das Fenster vor, nicht den Prozess. Die DIN 471 und DIN 472 für Sicherungsringe sowie die DIN 2093 für Tellerfedern legen jeweils Härtebereiche und zulässige Entkohlungen fest. Ein Lieferant, der nur „45–50 HRC“ angibt, gibt ein Ergebnis ohne dahinterstehende Prozessgarantie an.
Die Indikatoren, die über das Feldleben entscheiden
Die Härte ist die auf dem Zertifikat aufgedruckte Zahl. Vier Dinge, die selten auftauchen, bestimmen das Leben bei Ermüdung.
- Entkohlung. Eine weiche, kohlenstoffarme Haut an der Funktionskante ist die klassische Ursache für ein frühes Versagen des Sicherungsrings. Eine gute Praxis besteht darin, es an der tragenden Kante auf 0,02 mm zu begrenzen und es an einem polierten Querschnitt zu prüfen, nicht per Augenmaß.
- Restaustenit. Ab etwa 5 % wandelt sich Austenit im Betrieb in unvergüteten Martensit um: Der Ring wächst und die Passung verändert sich. Eine zweite Temperierung oder kryogene Behandlung bringt es zum Erliegen.
- Korngröße und Einschlussgehalt. Dank der feinen Körnung (ASTM 7 oder feiner) übersteht ein 48 HRC-Ring Stoßbelastungen. Grobes Korn aus einem zu heißen Austenitisierungsbad taucht im Härtezertifikat nie auf.
- Kantenqualität. Gestanzte Ringe tragen eine Scherzone und eine Bruchzone. Ein Grat oder Mikroriss an der Zugkante wird zum Auslöser der Ermüdung, lange bevor sich die Nut abnutzt.
Da diese Variablen im Ofen und nicht bei der Endkontrolle festgelegt werden, ist der Prozessweg wichtiger als das Zertifikat allein. Unser Eigener Fertigungsablauf Das Stanzen, die Wärmebehandlung, die Phosphatierung und die automatisierte optische Sortierung werden in einem Qualitätssystem zusammengefasst, wodurch die Wiederholbarkeit der Härte von Charge zu Charge überprüfbar und nicht nur anekdotisch ist.
Wo gehärtete und vergütete Verbindungselemente ihre Arbeit verrichten
Gehärtete und angelassene Teile konzentrieren sich überall dort, wo Vibrationen und thermische Wechselwirkungen auf eine Verbindung treffen, die dicht bleiben muss, ohne geschweißt zu werden.
Antriebsstrang und Bremsen von Kraftfahrzeugen – etwa 42 %
Windgetriebe und Pitchsysteme – etwa 22 %
Bau- und Landmaschinen – ca. 18 %
Industriegetriebe und Pumpen – ca. 12 %
Sonstige allgemeine Maschinen – etwa 6 %
Die obige Aufteilung spiegelt eher den Angebotsmix wider, den wir sehen, als eine Marktstudie, aber sie erklärt ein Muster. Sicherungsringe stehen ganz oben auf dieser Liste, da sie normalerweise das billigste Teil einer teuren Baugruppe sind und deren Ausfall den größten Kollateralschaden verursacht. Insbesondere Windanwendungen erfordern etwas, das allein durch die Härte schwer zu spezifizieren ist: 42–50 HRC, geringe Entkohlung und eine Phosphat- oder Zinklamellenoberfläche, die den Ring nicht versprödet.
Der am häufigsten nachgefragte Artikel ist nach wie vor der glatte Wellenring, da er bei Getriebe-, Pumpen- und Motorkonstruktionen die standardmäßige axiale Fixierung darstellt.
 Äußere Sicherungsringe nach DIN 471 für die axiale Sicherung der Welle Wellensicherungsringe zur axialen Positionierung und Verschiebungskontrolle, mit DIN 471-Größen bis 1000 mm, Kohlenstoff- oder Edelstahl und Beschichtungsoptionen. Produkt anzeigen →
Spezifizieren und Kaufen: Eine Fünf-Schritte-Prüfung
Die meisten Härtestreitigkeiten gehen auf eine Bestellung zurück, in der eine Nummer und nichts anderes genannt wurde. Fünf Spezifikationszeilen eliminieren dieses Risiko nahezu vollständig.
1. Benennen Sie den Standard. DIN 471, DIN 472, DIN 2093 und ihre Äquivalente legen bereits Härtebereiche, Nutgeometrie und Prüfverfahren fest. Durch den Kauf zu einer Standardnummer werden die meisten Argumente beseitigt, bevor sie beginnen.
2. Geben Sie ein Fenster und eine Methode an. Ein Bereich wie 44–50 HRC sowie ein angegebener Umrechnungsweg (HV1 für dünne Abschnitte in HRC umgewandelt) verhindern den klassischen Streit, bei dem ein 1,2-mm-Ring auf einem Prüfstand anders angezeigt wird.
3. Begrenzen Sie die Anlasstemperatur. Die Angabe „nicht unter 350 °C angelassen“ verhindert, dass ein Lieferant die Härte durch kurzes Anlassen bei niedriger Temperatur erreicht, wodurch das Teil im Betrieb spröde wird.
4. Entkohlungs- und Kantengrenzen einstellen. Eine Klausel in der Spezifikation und eine Prüfung bei der Eingangskontrolle entfernen einen gesamten Fehlermodus aus dem Risikoregister.
5. Fordern Sie die Rückverfolgbarkeit der Chargen. Ofen, Charge, Wärmebehandlungstabelle, Härteprüfung und Protokoll zum Galvanisieren – die Dokumente, die einen Anspruch ein Jahr später vertretbar machen.
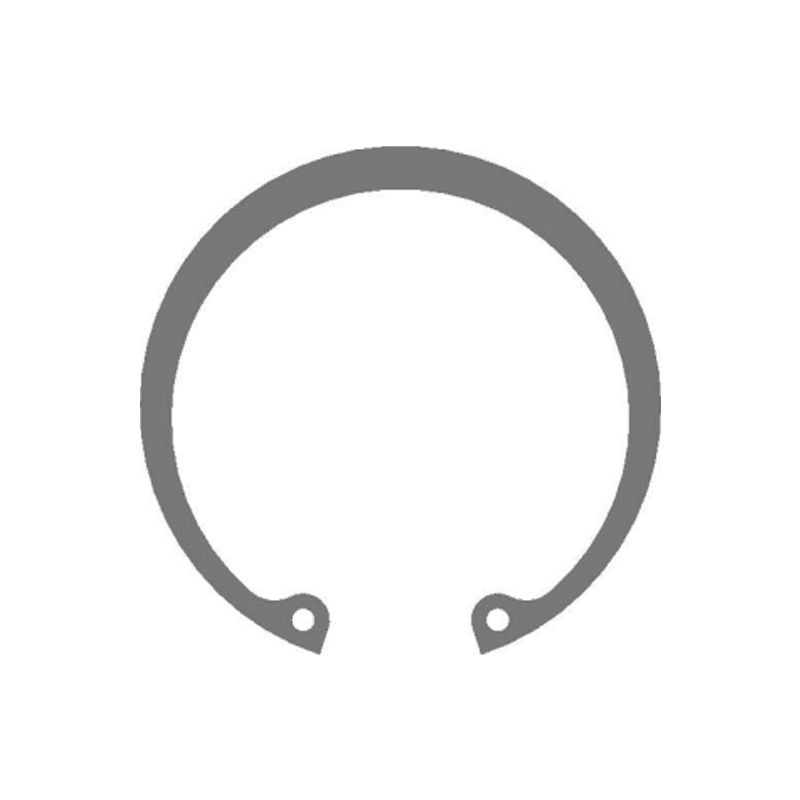 Metrische Innensicherungsringe nach DIN 472 zur Bohrungssicherung Interne Sicherungsringe zur axialen Sicherung in bearbeiteten Bohrungen, mit metrischen DIN 472-Größen, Kohlenstoff- oder Edelstahl und verschiedenen Oberflächenbehandlungsmöglichkeiten. Produkt anzeigen →
Wenn es sich bei der Zeichnung um etwas Besonderes handelt – eine versetzte Nase, eine nicht standardmäßige Nutbreite, eine Halterung, die auch ein Lager aufnimmt – verschiebt sich die Spezifikationsarbeit einfach früher. Unser individuelle Stanz- und Ringentwicklung Der Weg beginnt mit den Nutabmessungen und dem Lastfall und nicht mit einer Katalognummer, was normalerweise der schnellste Weg ist, eine Härtefrage zu klären, die eine Norm nicht beantwortet.
Wartung, Wiederverwendung und Compliance
Die Eigenschaften, die gehärtete und angelassene Teile zuverlässig machen, machen es auch schwierig, ihren Zustand mit dem bloßen Auge zu beurteilen. Ein paar Regeln sorgen dafür, dass Baugruppen nach dem ersten Umbau ehrlich bleiben.
- Einen Sicherungsring oder eine Tellerfeder nach dem Ausbau nicht wiederverwenden. Das Tempern, das für Duktilität sorgt, bedeutet auch, dass ein Ring, der einmal gespreizt wurde, einmal nachgegeben hat.
- Achten Sie bei jeder Wartung auf Passungsrost an der Nutwand. Eine polierte Markierung bedeutet Bewegung, was bedeutet, dass die Nutbreite oder die Ringdicke außerhalb der Toleranz liegt.
- Bewahren Sie das Protokoll zum Nachverzinken für alle verzinkten Teile über 32 HRC auf. Wenn die Aufzeichnung fehlt, behandeln Sie das Los als verdächtig und nicht als akzeptabel.
- Binden Sie den Beschichtungsnachweis an anerkannte Methoden: Salzsprühnebel nach ISO 9227, Wasserstoffversprödungsprüfung nach ISO 15330 oder ASTM F1940, wenn die Beschichtungsspezifikation dies erfordert.
- Fügen Sie Materialzertifikate gemäß EN 10204 3.1, eine PPAP-Dokumentation und eine Änderungsklausel in den Liefervertrag ein und nicht in einen Ordner, den niemand öffnet.
In regulierten Lieferketten – Automobil gemäß IATF 16949 oder Wind gemäß einer kundenspezifischen Qualitätsvereinbarung – wird die Wärmebehandlung normalerweise als ein spezieller Prozess behandelt, der qualifizierte Bediener, kalibrierte Öfen und eine kontinuierliche Diagrammaufzeichnung erfordert. Käufer, die bei der ersten Bestellung einmal nach dem Ofendiagramm fragen, sind in der Regel diejenigen, die später nie eine Fehleruntersuchung durchführen müssen.
Gehärteter und angelassener Stahl ist eine zuverlässige Antwort auf eine konkrete Frage: Wie hält man ein Bauteil unter Last an Ort und Stelle, ohne dass es spröde wird? Beantworten Sie dies mit einer Materialgüte, einem Anlassbereich, einer Entkohlungsgrenze und einem dokumentierten Einbrennen, und das Teil verhält sich wie geplant. Beantworten Sie die Frage nur mit einer Härtezahl, und bei der nächsten Überarbeitung der Zeichnung wird ein Fehlerbericht erstellt.