Bei einer Materialüberprüfung für eine Schwerlastfahrzeugachse fragte ein Ingenieur, warum die Sicherungsringe kaltgeschmiedet und nicht einfach aus Stangenmaterial gedreht werden müssten. Bei der Antwort ging es nicht nur um die Kosten: Kaltgeschmiedeter Stahl weist ein Kornflussmuster auf, das der Entstehung von Ermüdungsrissen weitaus besser widersteht als maschinell bearbeitete Teile.
Kaltumformungsstahl erhöht typischerweise die Streckgrenze um 20–30 % und erzeugt eine Oberflächengüte von 1,6–3,2 μm Ra, was ihn zur bevorzugten Wahl für großvolumige Sicherungsringe, Unterlegscheiben und Sprengringe macht, bei denen Ermüdungsbeständigkeit und Maßhaltigkeit von entscheidender Bedeutung sind.
Kaltschmiedestahl: Was passiert mit dem Metall?
Kaltschmieden verformt Stahl unterhalb seiner Rekristallisationstemperatur. Anstatt die Körner wie beim Warmschmieden aufzubrechen und neu zu formen, werden beim Kaltverfahren die Kristallkörner entlang des Metallflusses gedehnt und gedreht. Dadurch entsteht Kaltverfestigung – der Mechanismus, der kaltgeschmiedetem Stahl seine besondere Festigkeit verleiht.
Kornausrichtung
Die Körner folgen der Formkontur und erzeugen eine kontinuierliche Fließlinie, die die Ermüdungslebensdauer im Vergleich zu geschnittenen oder bearbeiteten Oberflächen verbessert.
Kaltverfestigung
Die Verformung führt zu Versetzungen, die weiteres Gleiten behindern und die Streckgrenze ohne zusätzliche Wärmebehandlung erhöhen.
Dimensionsstabilität
Da die Kaltverfestigung über den gesamten Abschnitt hinweg gleichmäßig ist, bleiben die Endtoleranzen über Millionen von Teilen hinweg eng und wiederholbar.
Die Stahlchemie ist genauso wichtig wie die Geometrie. Stähle mit niedrigem Kohlenstoffgehalt wie C10, C15 und C22 werden häufig verwendet, da sie aufgrund ihres niedrigen Kohlenstoffgehalts duktil genug sind, um sich ohne Rissbildung zu verformen. Borstähle werden auch verwendet, wenn für die Wärmebehandlung nach dem Schmieden eine höhere Härtbarkeit erforderlich ist. Ziel ist eine Mikrostruktur, die große Belastungen aufnehmen kann und gleichzeitig eine konsistente Endform beibehält.
Für Hersteller bedeutet dies, dass sich dieselbe Stahlsorte je nach Matrizendesign und Pressgeschwindigkeit unterschiedlich verhalten kann. Deshalb fortgeschritten Präzisionsfertigungsprozesse Kombinieren Sie kontrollierte Schmierung, Werkzeugspiel und optische Inspektion, um den Prozess stabil zu halten.
 Hochbelastbare Belleville-Federscheibe DIN2093 zur Flanschabdichtung Diese Tellerfeder hält den Flanschdruck aufrecht, wenn sich Schrauben lösen, mit gleichmäßiger Spannungsverteilung für geringen Hub und hohen Ausgleich. Geeignet zur Stoßdämpfung und zum Schutz von Befestigungselementen. Produkt anzeigen →
Kaltschmieden vs. Warmschmieden: Ein datengestützter Vergleich
Der Vergleich zeigt, warum Kaltumformstahl die Produktion von Präzisionsbefestigungen in großen Stückzahlen dominiert. Die engeren Toleranzen und die bessere Oberflächengüte reduzieren die Nachbearbeitung, während der Festigkeitsgewinn eine Gewichtsreduzierung der Teile ermöglicht, ohne die Abschnittsdicke zu erhöhen.
Jenseits der Härte: Die Kennzahlen, die die Leistung von kaltgeschmiedetem Stahl vorhersagen
Die Härte allein sagt nicht die ganze Geschichte aus. Der eigentliche Indikator für die Lebensdauer ist, wie schnell sich das Material verfestigt und wie viel innere Spannung nach der Umformung verbleibt. Das folgende Diagramm veranschaulicht den Anstieg der Streckgrenze eines typischen Kaltschmiedestahls mit niedrigem Kohlenstoffgehalt mit zunehmendem Verformungsverhältnis.
Die Kurve verläuft zunächst steil, dann flacht sie ab. Aus diesem Grund sind die meisten Kaltumformvorgänge so ausgelegt, dass sie bei einer Verformung von 30–40 % aufhören: Über diesen Punkt hinaus nimmt die Duktilität schneller ab als die Festigkeit zunimmt, was das Risiko von Rissen oder Gesenkversagen erhöht.
Wo heute Verbindungselemente aus kaltgeschmiedetem Stahl verwendet werden
Kaltumgeformte Stahlkomponenten kommen überall dort zum Einsatz, wo ein kompaktes, hochfestes Teil an seinem Platz bleiben muss. Die nachstehende Sektoraufteilung spiegelt das typische Nachfragemuster der Hersteller von Verbindungselementen wider.
- Automobil – 60 %: Getriebewellen, Achshalter, Bremsbaugruppen
- Windenergie – 25 %: Hauptwellenlagerkäfige, Pitchlagerclips
- Konstruktion – 15 %: Strukturverbindungsklammern, tragende Unterlegscheiben
In Automobilanwendungen wird kaltgeschmiedeter Stahl standardmäßig für Teile wie Wellensicherungsringe verwendet, da der Prozess die Sitzfläche des Rings flach und gratfrei hält, was bei wiederholter axialer Belastung unerlässlich ist.
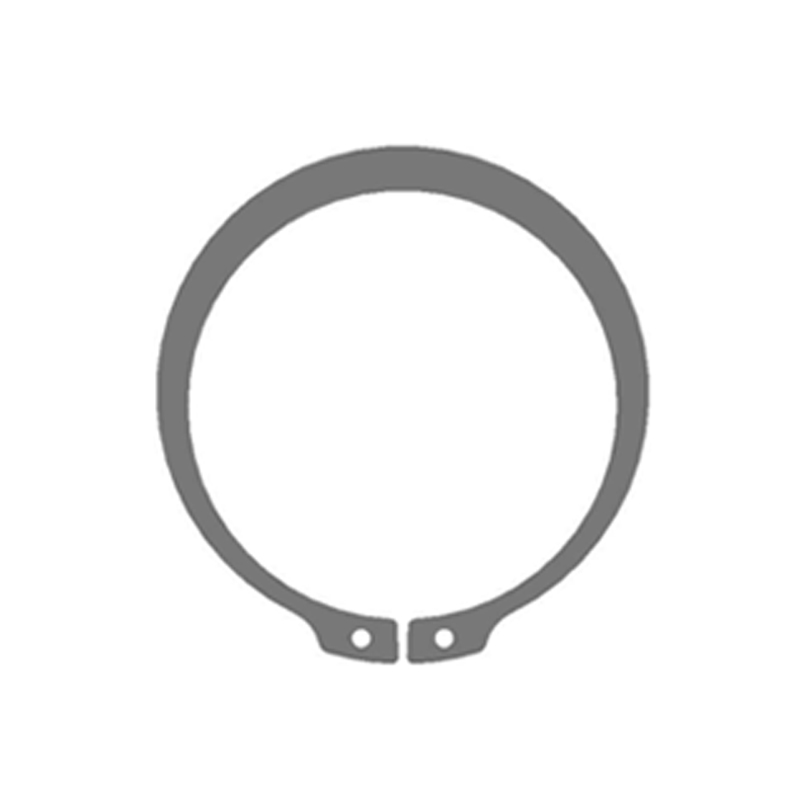
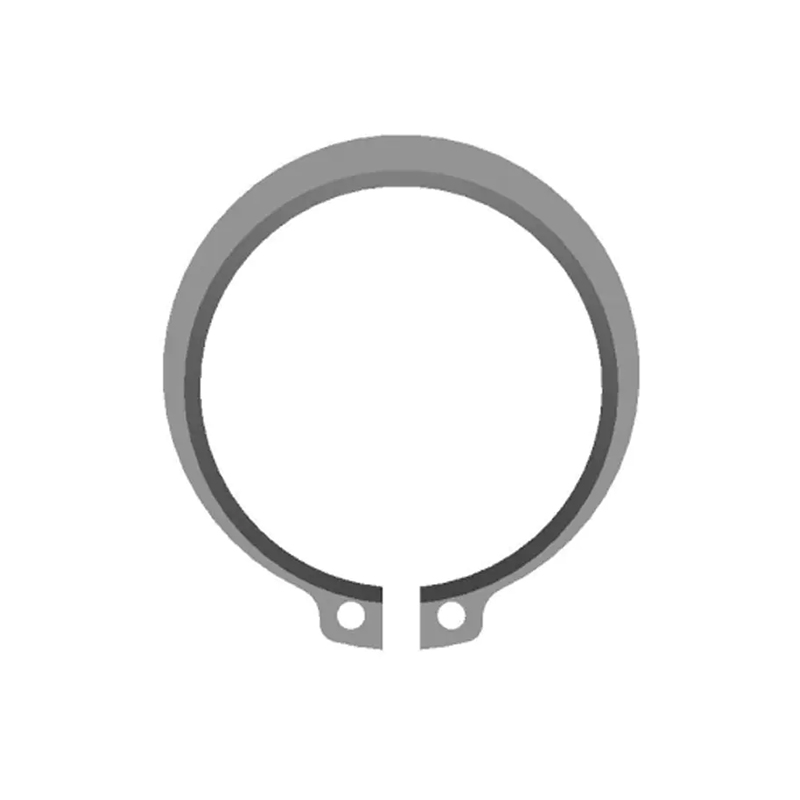
 Äußere Sicherungsringe DIN471 zur axialen Sicherung der Welle Diese Sicherungsringe sind so konzipiert, dass sie axiale Verschiebungen auf Wellen verhindern und die Stabilität und Effizienz der Maschine verbessern. Flache Sitzflächen reduzieren den Verschleiß bei wiederholter Belastung. Produkt anzeigen →
So wählen Sie die richtige kaltgeschmiedete Stahlkomponente aus
Die Wahl eines Verbindungselements aus kaltgeschmiedetem Stahl ist keine Einzelentscheidung. Es handelt sich um eine Abfolge von Kompromissen zwischen Material, Geometrie und Prozessfähigkeit. Die folgenden Schritte spiegeln einen praktischen Beschaffungsworkflow wider.
1. Last- und Temperaturbedingungen definieren
Berechnen Sie die Axiallast und den Betriebstemperaturbereich. Dies bestimmt die erforderliche Streckgrenze und ob eine Wärmebehandlung erforderlich ist.
2. Passen Sie die Stahlsorte an die Formbarkeit an
Wählen Sie einen kohlenstoffarmen Stahl oder einen Borstahl, der die Belastung aufnehmen kann, ohne zu reißen. Der Stahl muss außerdem mit der endgültigen Oberflächenbeschichtung kompatibel sein.
3. Wählen Sie „Standard“ oder „Benutzerdefiniertes Design“.
Standard-DIN-Teile verkürzen die Lieferzeit. Bei ungewöhnlichem Lastpfad, maßgeschneiderte Verbindungslösungen ermöglichen die Anpassung der Matrizengeometrie an Ihr Nutprofil.
4. Überprüfen Sie die Toleranzen und die Oberflächenbeschaffenheit
Überprüfen Sie die Sitzfläche und den radialen Sektor des Rings auf Grate und Ebenheit. Der angegebene Ra-Wert ist Ihr bester Indikator für möglichen Reibverschleiß.
5. Qualitätskontrolle des Herstellers prüfen
Bestätigen Sie, dass der Lieferant bei jeder Charge eine automatische optische Inspektion und Zugprüfung durchführt. Die Rückverfolgbarkeit vom Coil bis zum fertigen Teil verhindert teure Ausfälle vor Ort.
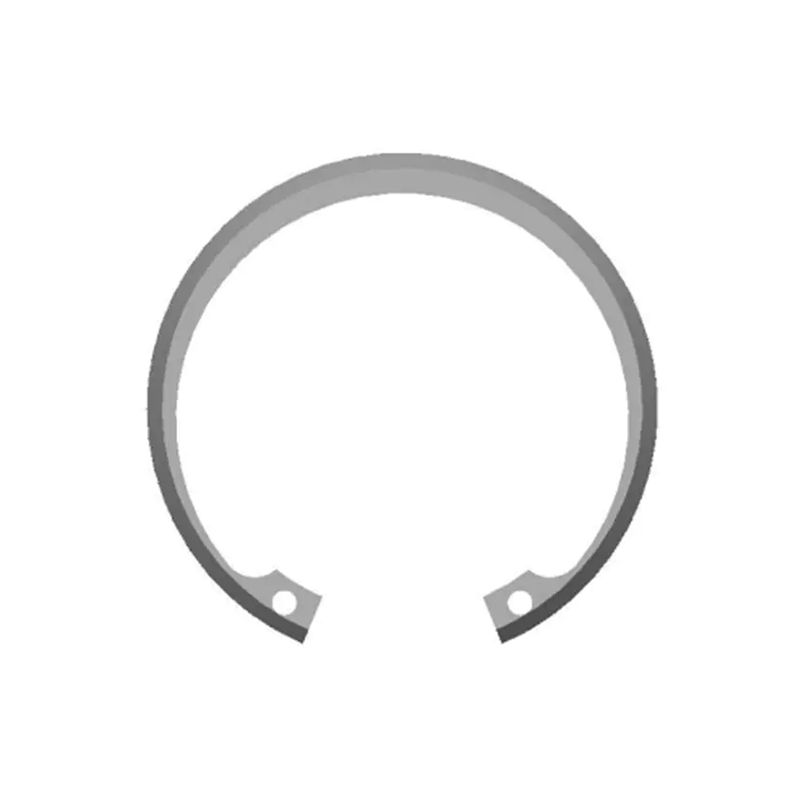
 Metrische Innensicherungsringe DIN472 für Bohrungsnuten Diese Sicherungsringe werden in Innennuten eingebaut, um Teile in Löchern zu sichern und bieten eine zuverlässige axiale Positionierung. Erhältlich in Kohlenstoff- und Edelstahl mit verschiedenen Oberflächen. Produkt anzeigen →
Wartung, Standards und Konformität für kaltgeschmiedete Stahlteile
Kaltgeschmiedete Stahlteile wie DIN 471-Wellenringe, DIN 472-Bohrungsringe und DIN 2093-Federscheiben sind für den Betrieb über viele Jahre ausgelegt, erfordern jedoch dennoch eine ordnungsgemäße Handhabung und regelmäßige Überprüfung.
- Überprüfen Sie die Nutbreite an der Welle oder am Gehäuse. Verschleiß an der Nutkante ist die häufigste Ursache für eine Ringverschiebung.
- Tragen Sie den in der Zeichnung angegebenen Korrosionsschutz auf: Zinkphosphat, Zinklamellen oder Schwarzoxid verhalten sich unter Salzsprühnebel jeweils unterschiedlich.
- Stellen Sie sicher, dass das Wärmebehandlungszertifikat mit der erforderlichen Oberflächenhärte übereinstimmt. Werte für Einsatztiefe oder Durchhärtung müssen anhand des Materialzertifikats nachvollziehbar sein.
- Nach der Demontage auf Mikrorisse prüfen, insbesondere in Umgebungen mit starken Vibrationen. Kaltumgeformte Teile behalten ihre Eigenspannung; Bei unsachgemäßer Wiederverwendung des Rings kann sich ein Riss ausbreiten.
Für den Einsatz bei erhöhten Temperaturen oder stark korrosiven Bedingungen wenden Sie sich vor der Bestellung an den Materiallieferanten. Es stehen rostfreie und hochlegierte Kaltschmiedestähle zur Verfügung, sie erfordern jedoch andere Pressgeschwindigkeiten und Gesenkabstände als Kohlenstoffstähle.