Jedes Mal, wenn sich eine Welle in einem Getriebe, Aktuator oder Rotor einer Windkraftanlage dreht, verhindert normalerweise ein kaltgeprägter Ring, dass die Baugruppe auseinanderdriftet. Beim Kaltprägen handelt es sich um einen Umformprozess bei Raumtemperatur: Eine Spule aus Federstahl oder Edelstahlband wird einer Presse zugeführt, dann ausgestanzt, gestanzt und von einem progressiven Gesenk zu fertigen Teilen gebogen. Es ist die Standardproduktionsroute für Sicherungsringe, Sicherungsringe und geprägte Unterlegscheiben, da sie Materialeffizienz, Geschwindigkeit und Maßwiederholgenauigkeit vereint. In diesem Artikel erfahren Sie, wie der Prozess funktioniert, welche Toleranzen er einhalten kann, welche Materialindikatoren wichtig sind und wie man eine Kaufspezifikation verfasst, die den Kontakt mit einer realen Produktionslinie übersteht.
Kernschlussfolgerung: Kaltprägen bietet die niedrigsten Stückkosten und die gleichmäßigsten Abmessungen für Sicherungsringe, Sicherungsringe und geprägte Unterlegscheiben bei mittleren bis großen Stückzahlen. Die tatsächlich erreichte Präzision wird jedoch vom Matrizenspiel, der Rückfederungskompensation und der Toleranz des eingehenden Bandes bestimmt – nicht von der Geschwindigkeit oder der Tonnage der Presse.
Was passiert im Inneren einer Kaltprägematrize?
Die Presse führt das Bandmaterial einem Folgeverbundwerkzeug zu und transportiert das Band mit jedem Hub um eine Station weiter. Eine Station schneidet den äußeren Umriss aus, die nächste stanzt Laschen oder Schlitze und die folgende Station formt die Fase, bevor das Teil vom Band getrennt wird. Ein externer Sicherungsring beispielsweise verwandelt sich in deutlich weniger als einer Sekunde vom flachen Band in einen kompletten Ring und durchläuft dann ein Sortiersystem, das alles außerhalb des Dimensionsfensters aussortiert.
Drei physikalische Prinzipien erklären, warum sich der Prozess so verhält:
Kaltverformung
Keine Erwärmung bedeutet keine Ablagerungen und keine entkohlte Schicht. Die erhaltene Oberfläche trägt direkt zur Ermüdungsfestigkeit bei, weshalb gestanzte Federstahlringe Millionen von Zyklen in einem vibrierenden Verbund überstehen können.
Kaltverfestigung
Das Stanzen erhöht die Härte an gescherten Kanten und geformten Ecken. Abhängig von der Güteklasse kann ein einlaufendes Federstahlband während des Hubs 10 bis 20 HRC erreichen, wodurch oft ein separater Härtevorgang entfällt.
Rückfederung
Jedes elastische Material versucht nach der Verformung wieder in seine ursprüngliche Form zurückzukehren. Werkzeugbauer überbiegen Winkel um einen berechneten Betrag, typischerweise 2 bis 5 Grad bei Federstahl, und bestätigen den Ausgleich bei Erstartikelteilen.
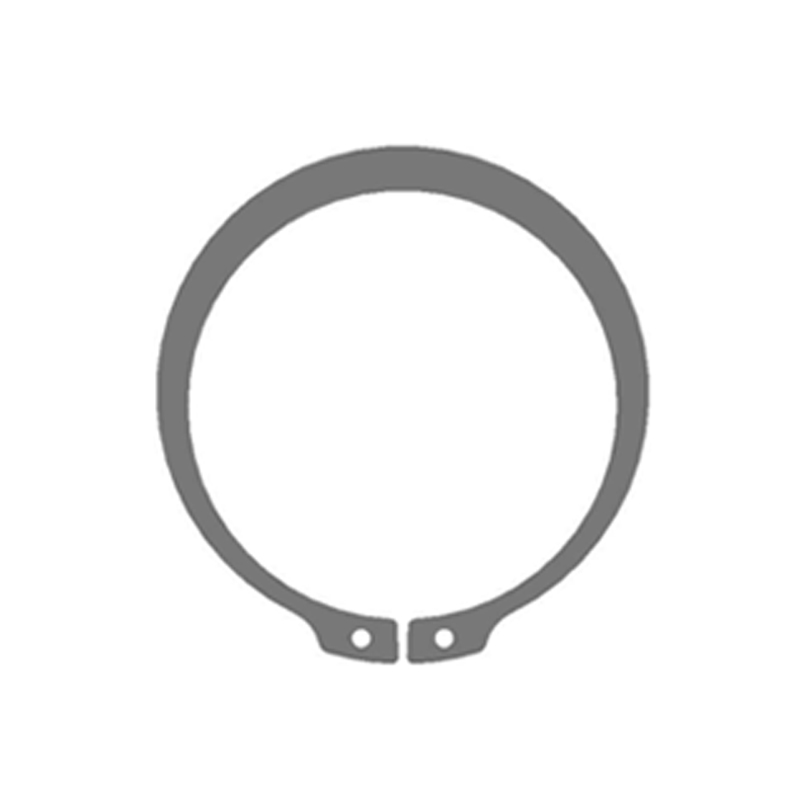
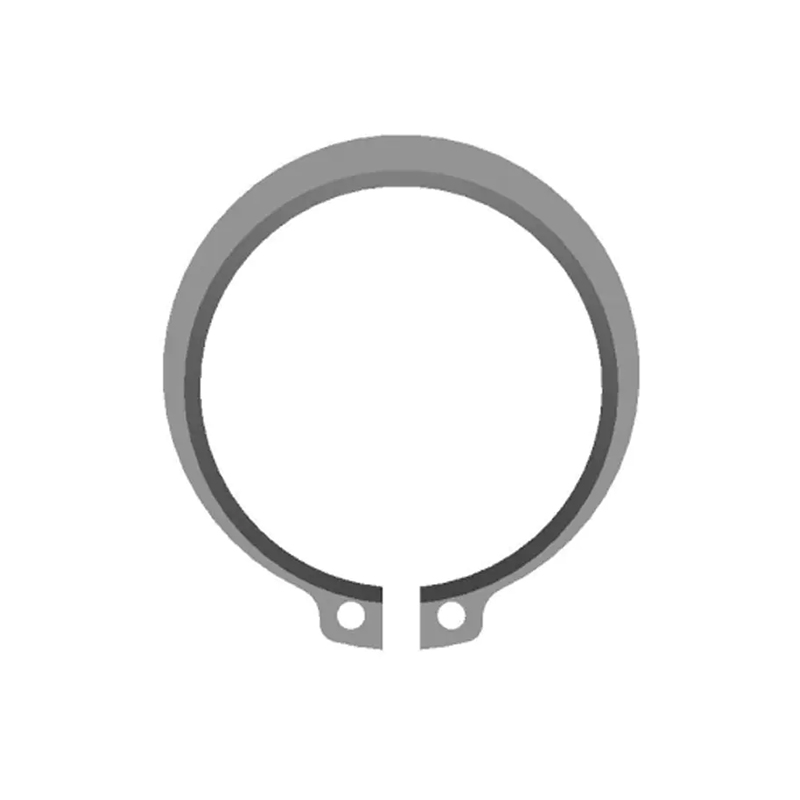
Außensicherungsringe für Wellen nach DIN 471 zeigen diese Präzision in der Praxis. Bei einem Schnittspiel von 8 bis 12 Prozent der Banddicke und einer Materialstärke von ±0,02 mm sitzt der fertige Ring spielfrei fest in der Nut und lässt sich dennoch leicht mit einer Sicherungsringzange entfernen.
 Äußere Sicherungsringe nach DIN 471 für Wellen mit Präzisionstoleranzen Diese externen Sicherungsringe für Wellen zeichnen sich durch einen präzisen Schneidabstand und eine strenge Kontrolle der Materialstärke aus und gewährleisten einen sicheren Sitz in den Nuten, bleiben aber mit einer Standardzange abnehmbar. Geeignet zur axialen Sicherung in mechanischen Baugruppen. Produkt anzeigen →
Kaltprägen vs. Warmschmieden, Bearbeiten und Drahtformen
In der folgenden Tabelle wird das Kaltprägen den drei Alternativen gegenübergestellt, die ein Käufer für die gleiche Sicherungsringgeometrie in Betracht ziehen könnte.
Die Toleranzspalte ist der Hauptgrund dafür, dass Käufer von Präzisionsverbindungselementen das Kaltprägen dem Warmschmieden vorziehen: Bei vergleichbarer Geometrie hält das Kaltprägen die Maßabweichung etwa sechsmal enger und verbraucht dabei nur einen Bruchteil der Energie.
Versteckte Indikatoren, die die Lebensdauer kontrollieren
In einer Übersichtszeichnung sind Außendurchmesser und -dicke aufgeführt, die lange Lebensdauer wird jedoch durch einige Werte bestimmt, die in der Zeichnung selten erscheinen:
- Grathöhe — Halten Sie auf der Ausbruchseite weniger als 0,10 mm und achten Sie darauf, dass der Grat von der Nutkontaktfläche weg zeigt.
- Härtekonsistenz — innerhalb von ±3 HRC über die gesamte Charge, wenn eine Wärmebehandlung vorgeschrieben ist; Größere Streuungen bedeuten in der Regel eine instabile Ofenbeladung oder eine instabile Bandchemie.
- Zugfestigkeit – wird durch die Materialgüte plus Kaltverfestigung festgelegt; Die folgende Tabelle zeigt typische Mindestwerte.
- Ermüdungsausdauer — Für dynamische Anwendungen ist vor der Produktionsfreigabe eine Validierung über 100.000 Zyklen unter Arbeitslast erforderlich.
In der folgenden Tabelle sind die Mindestzugfestigkeiten für fünf Materialqualitäten aufgeführt, die üblicherweise für gestanzte Sicherungsringe angegeben werden:
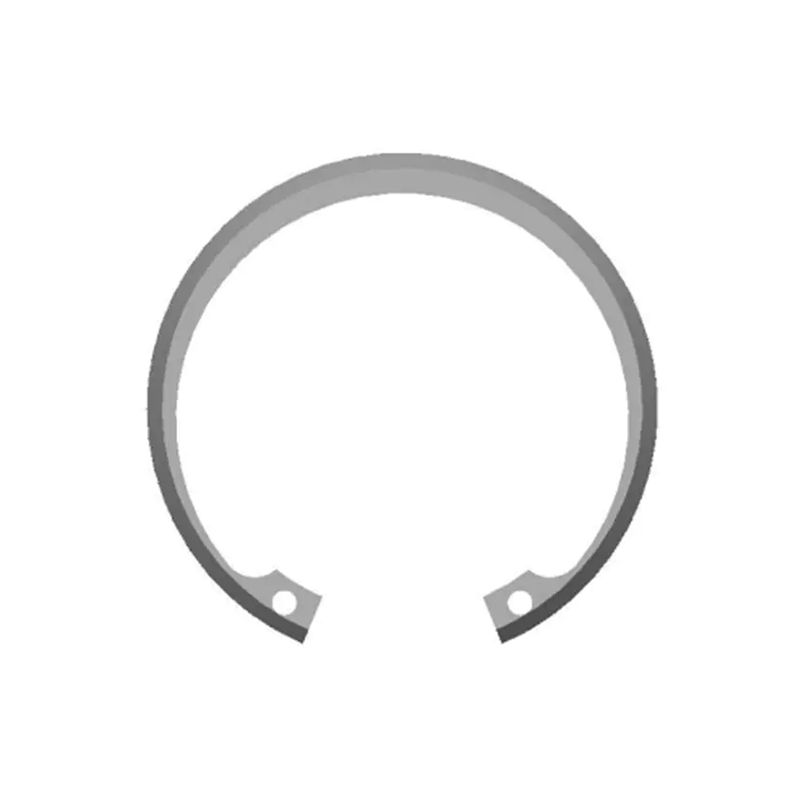
In der Bohrung montierte Teile basieren auf denselben Parametern. Metrische Innensicherungsringe nach DIN 472 rasten in einer bearbeiteten Nut im Inneren eines Gehäuses ein und ihre Haltekraft hängt sowohl von den Ringabmessungen als auch von der Nutbreitentoleranz ab. Wenn die Dicke des eingehenden Bandes schwankt, verändert sich die Scherzonenhärte und der Ring kann unter Vibrationen locker sitzen.
 Metrische innere Sicherungsringe nach DIN 472 für Bohrungsnuten Diese nach metrischen DIN 472-Standards hergestellten inneren Sicherungsringe rasten in bearbeiteten Gehäusenuten ein, um axiale Bewegungen zu verhindern. Ihre Haltekraft beruht auf präzisen Ringabmessungen und Nutbreitentoleranzen, die für vibrationsbeständige Baugruppen von entscheidender Bedeutung sind. Produkt anzeigen →
Branchenvertrieb von kaltgeprägten Verbindungselementen
Produktionsprogramme in den Bereichen Automobil, Windkraft und Baumaschinen weisen ein klares Konzentrationsmuster auf. Der Automobilsektor verbraucht den größten Anteil an gestanzten Sicherungsringen, da jedes Fahrzeug Hunderte davon in Getrieben, Lenksystemen, Bremsen und Sitzmechanismen trägt. Windenergie ist das am schnellsten wachsende Segment, in dem axiale Haltekomponenten hochwertige Antriebsstranginvestitionen schützen.
Getriebe für Windkraftanlagen sind zunehmend mit hochbelastbaren Belleville-Federscheiben ausgestattet, um die Flanschverschraubung trotz wechselnder Biegebelastungen unter Vorspannung zu halten. Die DIN 2093 legt die Belastungsklassen und Abmessungsbereiche für diese Unterlegscheiben fest und wird durch Kaltprägen wirtschaftlich aus speziell gewalztem Federstahl hergestellt. Die gleichen Unterlegscheiben kommen in Aufhängungssystemen und schweren Baumaschinen zum Einsatz, wo Vibrationen und Stöße zum normalen Betrieb gehören.
 DIN 2093 hochbelastbare Belleville-Federscheiben Konische Tellerfedern nach DIN 2093, ausgelegt zur Aufrechterhaltung der Flanschvorspannung bei wechselnder Belastung. Sie absorbieren Stöße, kompensieren Schraubenspiel und werden häufig in Windkraftanlagen, Aufhängungssystemen und Hochleistungsgeräten für zuverlässige Schraubverbindungen eingesetzt. Produkt anzeigen →
Fünf-Schritte-Checkliste für die Beschaffung kaltgeprägter Verbindungselemente
Der folgende Ablauf folgt der Logik eines echten Beschaffungsprojekts, von der Standardauswahl bis zur Eingangsprüfung. Jeder Schritt hat einen direkten Einfluss auf die Leistung der Endmontage.
Bestätigen Sie die Standard- und Nutgeometrie
Wählen Sie zwischen DIN 471 (Welle), DIN 472 (Bohrung), DIN 984 (Innenverzahnung), DIN 2093 (Belleville) oder einer individuellen Zeichnung. Die Norm definiert auch die Nutabmessungen im Gegenstück. Überprüfen Sie daher die Nutbreite und -tiefe, bevor Sie ein Angebot anfordern.
Geben Sie die Materialqualität an
Federstähle wie C67S, 65Mn und 51CrV4 bieten das beste Festigkeit-Kosten-Verhältnis für dynamische Anwendungen. Rostfreie Güten wie SUS301 und SUS304 werden aufgrund ihrer Korrosionsbeständigkeit und des Einsatzes bei hohen Temperaturen ausgewählt, wobei sie eine geringere Zugfestigkeit in Kauf nehmen.
Definieren Sie kritische Toleranzen und Gratrichtung
Geben Sie an, welche Seite des Rings die Funktionsfläche ist, richten Sie den Grat davon weg und bestätigen Sie die maximal zulässige Grathöhe. Ein Stanzteil wird nicht bearbeitet; Machen Sie die Toleranz für die Herstellungsmethode realistisch.
Wählen Sie die Oberflächenbehandlung
Geölte, phosphatierte, verzinkte oder passivierte Oberflächen passen jeweils zu einer anderen Umgebung. Beispielsweise sorgt die Phosphatierung für eine Grundbeschichtung, die auch die Korrosionsbeständigkeit verbessert, während die Verzinkung typisch für Unterbodenbereiche im Automobilbereich ist.
Planen Sie die Eingangskontrolle
Vereinbaren Sie Probenmengen, Härteprüfungen, Lehrenprüfungen und einen Nutsitztest mit einer repräsentativen Welle oder Bohrung. In Kombination mit der automatischen optischen Sortierung des Lieferanten wird so der Kreislauf geschlossen, bevor die Teile Ihr Montageband erreichen.
Wenn Ihr Teil nicht im Standardkatalog enthalten ist, können Ingenieurteams gemeinsam mit einem Stanzhersteller, der ein spezielles System betreibt, Geometrie, Material und Beschichtung anpassen kundenspezifische, nicht standardmäßige Stanzteile Programm. Durch die Durchführung der Entwicklung innerhalb der Stanzfabrik wird die Übertragung von Toleranzproblemen auf zwei verschiedene Lieferanten vermieden.
Aufrechterhaltung der Qualität in einer hochvolumigen Stanzlinie
Die Lücke zwischen einem perfekten Prototypenmuster und einer 500.000-teiligen Charge ist der am schwierigsten zu kontrollierende Teil des Kaltprägens. Der Formverschleiß verändert den Schneidspalt, die Härte von Spule zu Spule variiert leicht und die Beladung des Wärmebehandlungsofens beeinflusst die Härtegleichmäßigkeit. Eine konsistente Ausgabe erfordert daher mehr als ein gutes Werkzeug: Es braucht ein Prozesssystem.
Ein voll vertikal integrierte Produktionslinie – vom Präzisionswalzen und Formenbau über Stanzen, Wärmebehandlung, Phosphatierung, Ultraschallreinigung bis hin zur automatischen optischen Inspektion – hält alle diese Variablen in einem Kreislauf. Die statistische Prozesskontrolle verfolgt stündlich kritische Abmessungen und eine Abweichung außerhalb der Kontrollgrenzen stoppt die Linie, bevor sich fehlerhafte Teile vermehren.
Käufer schützen sich, indem sie auf drei Dingen bestehen: Materialzertifikate des Spulenlieferanten, einen Erstmusterprüfbericht für jedes neue Werkzeug oder Materiallos und ein Rückverfolgbarkeitssystem, das jeden Chargencode mit dem Produktionsauftrag verknüpft. Ein firmeneigenes Prüflabor mit akkreditiertem Status wie CNAS beseitigt auch die meisten Streitigkeiten über Härte- und Zugfestigkeitsergebnisse nach dem Versand.
Das Kaltprägen bleibt im Grunde ein einfacher Prozess. Aber der Unterschied zwischen einem Ring, der hält, und einem, der nach ein paar tausend Zyklen reißt, hängt normalerweise von den in diesem Artikel behandelten Parametern ab: der Materialqualität, dem Werkzeugspiel, dem Kantenzustand und der Disziplin der Qualitätsschleife.