Jeder Produktionsingenieur hat das gleiche Fehlermuster gesehen: ein Sicherungsring, der während eines Hochvibrationslaufs seinen Halt verliert, oder eine Federscheibe, die nach wiederholten Temperaturwechseln langsam ihre Klemmkraft aufgibt. Die Symptome sehen unterschiedlich aus, aber die Grundursache ist oft identisch: Der Stahl erhielt nie die erforderliche Ausscheidungswärmebehandlung, um seine volle elastische Festigkeit zu entwickeln.
Die Ausscheidungswärmebehandlung – auch Ausscheidungshärtung oder Auslagerungshärtung genannt – ist ein dreistufiger thermischer Prozess, der die Streckgrenze, Härte und Ermüdungsbeständigkeit ausgewählter Legierungen erhöht. Bei Sicherungsringen, Federscheiben und gestanzten Befestigungselementen ist es der Unterschied zwischen einem Bauteil, das in seiner Nut verriegelt bleibt, und einem Bauteil, das unter Last herauskriecht.
Schlüssel zum Mitnehmen: Eine richtig angewandte Ausscheidungswärmebehandlung kann die Streckgrenze im Vergleich zum geglühten Zustand um 50 % oder mehr erhöhen und gleichzeitig zu minimalem Verzug führen – weshalb dünne Teile mit engen Toleranzen wie Sicherungsringe und Belleville-Scheiben darauf angewiesen sind.
Was die Niederschlagswärmebehandlung tatsächlich bewirkt
Bei dem Mechanismus geht es nicht darum, Metall durch Kaltumformung oder Martensitumwandlung fester zu machen. Stattdessen wird die Legierung gezwungen, innerhalb ihrer Kristallstruktur extrem feine Ausscheidungen freizusetzen. Diese Partikel blockieren die Bewegung von Versetzungen – den mikroskopischen Defekten, die es dem Metall ermöglichen, sich zu biegen und nachzugeben. Mehr Hindernisse bedeuten eine höhere Stärke.
Für eine Befestigungskomponente bietet dies drei messbare Vorteile:
- Höhere Elastizitätsgrenze — Das Teil springt nach mehrmaliger Durchbiegung wieder in seine ursprüngliche Form zurück, was genau das ist, was ein Sicherungsring bei jedem Aufspreizen und Einbauen tun muss.
- Stabile Klemmkraft — Die Widerstandsfähigkeit gegen Spannungsrelaxation hält die Federscheiben je nach Sorte auch bei Arbeitstemperaturen bis etwa 300 °C fest.
- Längere Ermüdungslebensdauer — Feine, gleichmäßig verteilte Ausscheidungen verzögern die Rissbildung bei zyklischer Vibration.
Anstieg der Streckgrenze im geglühten Zustand bei üblichen aushärtbaren Legierungen.
Ungefähre Arbeitsgrenze für ausgehärteten Federstahl, bevor die Spannungsentspannung beschleunigt wird.
Durch die Alterung kommt es zu minimalen Dimensionsänderungen, wodurch die Nuttoleranzen von Präzisionsstanzteilen erhalten bleiben.
Die drei Stufen der Niederschlagswärmebehandlung
Stufe 1 – Lösungsbehandlung
Das Teil wird auf einen Temperaturbereich erhitzt, in dem sich alle Legierungselemente in einer einzigen festen Lösung auflösen. Bei Carbon-Federbändern liegt diese typischerweise bei 780–880 °C; für ausscheidungshärtenden Edelstahl bis ca. 1065°C; für Aluminiumlegierungen 470–500°C. Die Haltezeit muss lang genug sein, um die Struktur zu homogenisieren, aber kurz genug, um ein Kornwachstum zu verhindern. Bei gestanzten Bauteilen entspannt dieser Schritt auch die durch das Stanzen und Umformen verursachten inneren Spannungen.
Stufe 2 – Abschrecken
Durch schnelles Abkühlen werden diese gelösten Elemente an Ort und Stelle eingefangen und es entsteht eine übersättigte feste Lösung. Zu diesem Zeitpunkt ist das Metall härter als geglüht, hat aber noch lange nicht seine endgültige Festigkeit erreicht. Die Abschreckmedien reichen von Wasser und Öl bis hin zu Polymerlösungen oder Druckluft. Dünne Teile wie Sicherungsringe und Unterlegscheiben kühlen schnell ab, dennoch muss die Abschreckung reguliert werden, um Verformungen oder Risse zu vermeiden.
Stufe 3 – Altern
Durch kontrollierte Wiedererwärmung bei einer niedrigeren Temperatur – je nach Legierung typischerweise zwischen 150 °C und 500 °C – können die gelösten Elemente Keime bilden und als ultrafeine Ausscheidungen wachsen. Unteralterung lässt die Kraft unentwickelt zurück; Überalterung führt zu einer Vergröberung der Partikel und einer Erweichung des Materials. Eine präzise Zeit-Temperatur-Steuerung unterscheidet einen zuverlässigen Wärmebehandler von einem Rater.
Vergleich: Niederschlagshärtung im Vergleich zu anderen Methoden
Die Auswahl der Wärmebehandlung ist eine technische Entscheidung, die von der Form, Dicke und Belastung des Produkts abhängt. Der folgende Vergleich fasst die gängigsten Wege zusammen, die ein Hersteller von Verbindungselementen anwenden kann.
Alterungsreaktion: Der verborgene Höhepunkt
Jede aushärtbare Legierung hat einen Härtespitzenwert, und der einzige Weg, diesen zu ermitteln, besteht darin, Teile über Zeit und Temperatur hinweg zu testen. Das folgende Diagramm zeigt eine typische Alterungsreaktion für ein Federstahlband, das nach dem Abschrecken bei 350 °C gehalten wird. Die Härte steigt, wenn sich feine Ausscheidungen bilden, und nimmt dann ab, wenn die Partikel gröber werden.
Dies ist der versteckte Indikator, nach dem die meisten Käufer nie fragen. Minderjähriges Material besteht möglicherweise einen Mindesthärtetest, verfügt aber immer noch nicht über die im Produkt vorgesehene volle Elastizitätsgrenze. Bei überaltertem Material besteht die Gefahr eines frühzeitigen Ermüdungsversagens. Ein verantwortlicher Lieferant verfolgt die Kurve für jede Charge und dokumentiert das tatsächliche Alterungsfenster.
Wo ausscheidungsgehärtete Teile am wichtigsten sind
Die Industrien, die die meisten Anforderungen an Verbindungselemente stellen, sind dieselben, die auch die Spezifikationen für die Niederschlagswärmebehandlung bestimmen. Die folgende Verteilung stellt den typischen Verbrauch von auslagerungsgehärteten Federstahlkomponenten in verschiedenen Industriesektoren dar.
In Automobilgetrieben und Gleichlaufgelenken müssen äußere Sicherungsringe nach DIN 471 für Wellen den radialen Halt über Millionen von Lastzyklen mit hoher Drehzahl aufrechterhalten. In Windkraftanlagen benötigen Getriebegehäuse eine bohrungsseitige Halterung, die sowohl Vibrationen als auch der Schmierstofftemperatur standhält. Bei Baumaschinen müssen Federscheiben ihre Vorspannung über Jahrzehnte halten, ohne dass sie regelmäßig nachgezogen werden müssen.
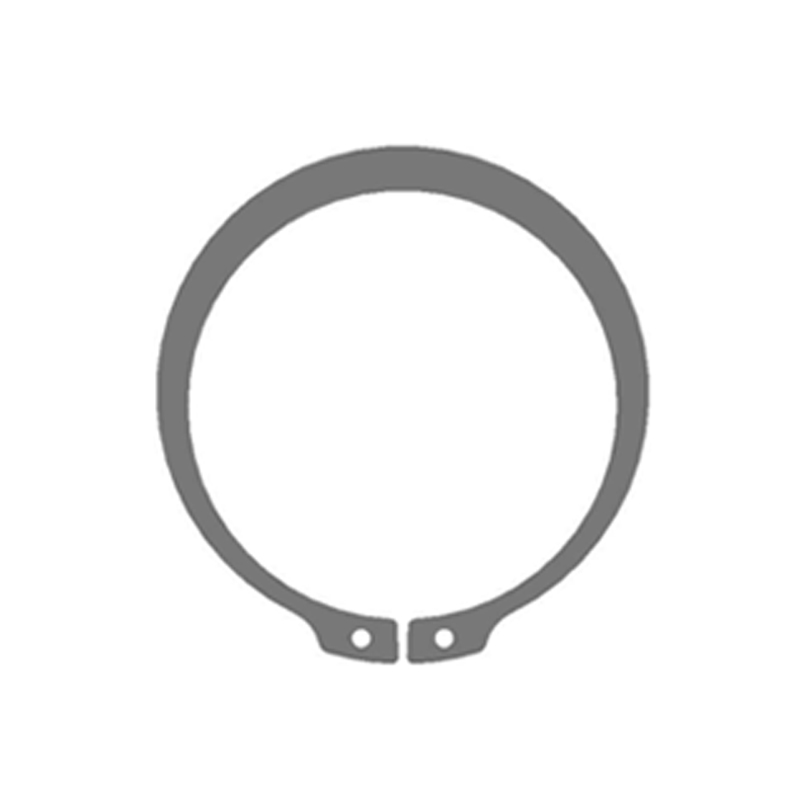
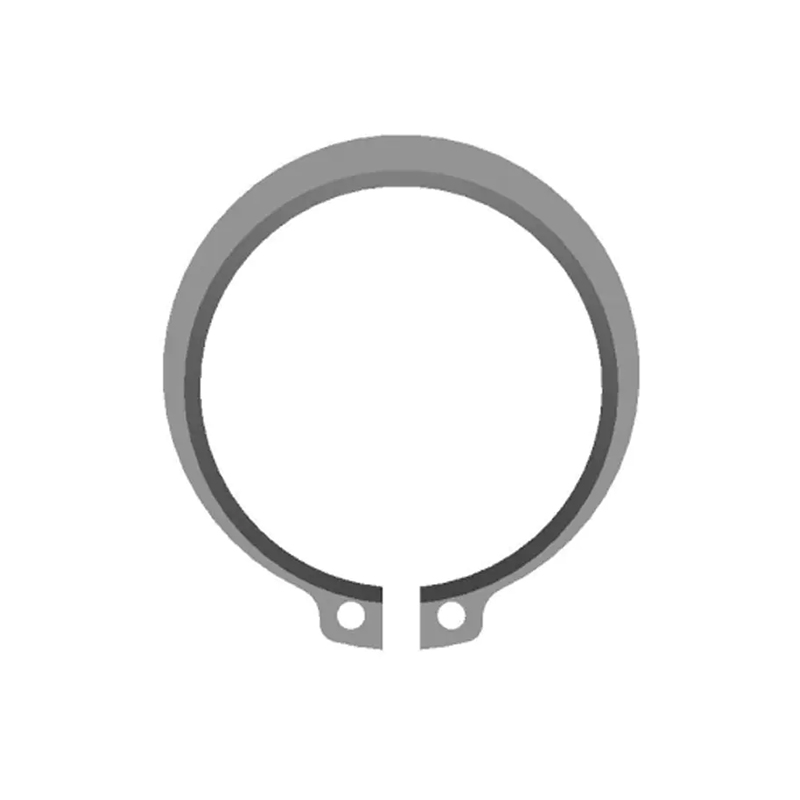
 DIN 471 Außensicherungsringe zur Wellensicherung Diese externen Sicherungsringe verhindern eine axiale Verschiebung auf Wellen bei Materialien wie 65Mn und Edelstahl sowie Oberflächenbehandlungen wie Phosphatierung und Verzinkung. Sie eignen sich für Automobil- und Windkraftanlagenanwendungen mit hoher Drehzahl, bei denen Radialhaftung und Vibrationsfestigkeit von entscheidender Bedeutung sind. Produkt anzeigen →
Spezifizierung ausscheidungsgehärteter Verbindungselemente: Ein praktischer Leitfaden
Käufer und Konstrukteure konzentrieren sich in der Regel auf Preis und Lieferzeit, doch die Spezifikation der Wärmebehandlung bestimmt die Lebensdauer. Arbeiten Sie die folgenden fünf Schritte durch, und Sie erhalten eine Beschaffungsspezifikation, die den Kontakt mit der Realität übersteht.
Servicebedingungen definieren
Notieren Sie den Betriebstemperaturbereich, den Lastzyklus und den Vibrationsgrad. Diese drei Eingaben entscheiden darüber, ob Kohlenstofffederstahl, 50CrV4 oder eine ausscheidungshärtende Edelstahlsorte geeignet ist.
Material und Norm auswählen
Passen Sie die Sorte an die geltende Norm an – DIN 471 und DIN 472 für Sicherungsringe, DIN 2093 für Belleville-Unterlegscheiben, DIN 988 für flache Unterlegscheiben. Normen definieren Härtebereiche, Abmessungen und Prüfmethoden.
Legen Sie Akzeptanzkriterien fest
Vereinbaren Sie Härtefenster, Prüflast und Oberflächenbeschaffenheit. Bei einem Sicherungsring sind Nutpassungstoleranz und volle Durchbiegung ohne bleibende Verformung nicht verhandelbar.
Überprüfen Sie die Prozesssteuerung
Fragen Sie, wie der Hersteller die Alterungskurve für jede Charge kontrolliert. Voll Eigenproduktion – vom Walzen und Prägen über die Wärmebehandlung bis hin zur optischen Sortierung – verkürzt die Rückkopplungsschleife und verbessert die Konsistenz.
Dokumentation verlangen
Fordern Sie Materialzertifikate, Härteprüfberichte und Maßkontrollprotokolle an. Die unabhängige Akkreditierung des Testzentrums des Lieferanten schafft echtes Vertrauen.
Wenn es sich bei der Anwendung um eine Naben- oder Gehäusebohrung handelt, bleiben interne Sicherungsringe nach DIN 472 die Standardlösung für die Sicherung von Lagern und Komponenten, bei denen der Zugang zur Demontage begrenzt ist.
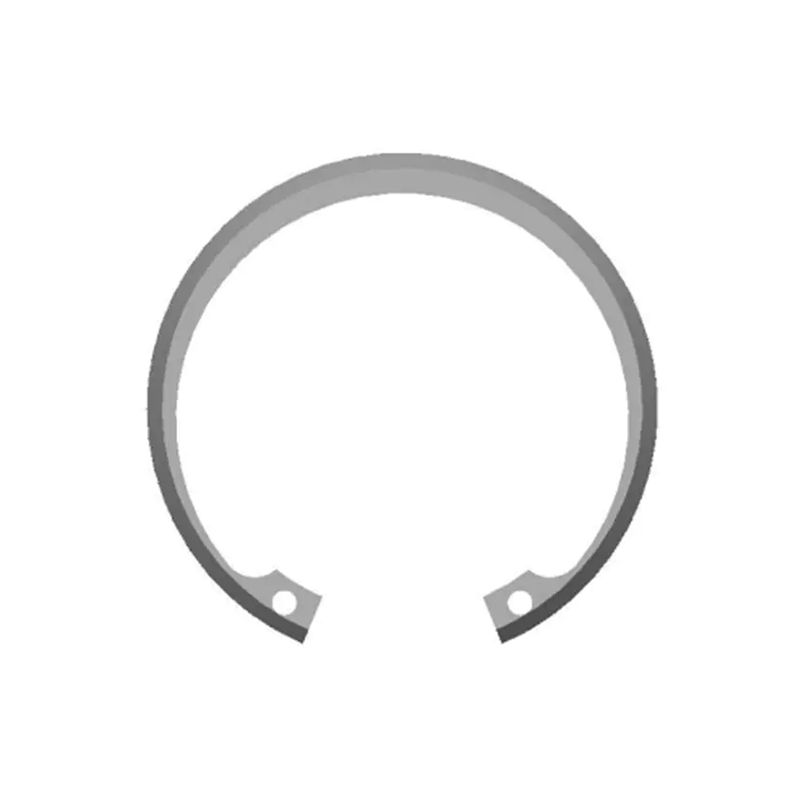
 Innensicherungsringe nach DIN 472 zur Bohrungssicherung Diese metrischen Sicherungsringe sind für den Einbau in Innennuten konzipiert und begrenzen die axiale Bewegung von Bauteilen in Bohrungen. Sie sind in Kohlenstoff- und Edelstählen mit Standard-Oberflächenbehandlung erhältlich und eignen sich ideal für die Lagerung von Lagern, wenn der Zugang zur Demontage begrenzt ist. Produkt anzeigen →
Für Konstruktionen, die eine hohe, vorhersehbare Vorspannung in einem engen Bereich benötigen, bieten hochbelastbare Belleville-Federscheiben nach DIN 2093 eine progressive Federrate – allerdings nur, wenn das Band bis zu seinem nachgewiesenen Härtemaximum gealtert wurde.
 Hochbelastbare Belleville-Federscheiben nach DIN 2093 Diese konischen Tellerfedern bieten eine progressive Federrate und halten die Vorspannung in engen Hüllkurven aufrecht. Sie bestehen aus Federstählen wie 51CrV4 und bieten einen geringen Hub mit hoher Ausgleichskraft, verhindern ein Lösen und absorbieren Stöße in mechanischen und elektronischen Geräten. Produkt anzeigen →
Wartung, Inspektion und Compliance
Entscheidungen zur Wärmebehandlung enden nicht am Werkstor. Wie eine Komponente gelagert, installiert, plattiert und geprüft wird, entscheidet darüber, ob der metallurgische Vorteil bestehen bleibt.
- Sicherungsringe oder Sicherungsringe niemals wiederverwenden. Ein zur Demontage gespreizter Ring ist bereits über seine Elastizitätsgrenze hinaus belastet; Ein erneuter Einbau führt zu einem Ermüdungsversagen.
- Nach dem Anrichten backen. Beim Galvanisieren eingebrachter Wasserstoff kann bei hochhartem Stahl zu einem verzögerten Bruch führen. Ein Nachbacken bei 190–220 °C für mindestens vier Stunden ist gängige Praxis.
- Überprüfen Sie die Härte bei der Eingangskontrolle. Ein tragbarer Härtetest an einer Mustercharge erkennt Unteralterung und Überalterung, bevor Teile die Linie erreichen.
- Bestätigen Sie die Rückverfolgbarkeit. Die Interaktion zwischen Entscheidungen zur Wärmebehandlung und Oberflächenbeschichtung kann die Korrosionsbeständigkeit und das Ermüdungsverhalten in einer Weise verändern, die in Chargenzertifikaten dokumentiert werden sollte.
Auch die Compliance-Anforderungen steigen. Käufer fordern zunehmend Materialdeklarationen, die die Einhaltung von REACH und RoHS bestätigen, sowie Prüfberichte von akkreditierten Labors. Ein von CNAS akkreditiertes internes Testzentrum reduziert den Dokumentationsaufwand und verkürzt die Genehmigungszyklen für neue Lieferanten.
Die Niederschlagswärmebehandlung ist kein mysteriöses metallurgisches Ritual; Es handelt sich um einen messbaren, kontrollierbaren Prozess. Der wirkliche Unterschied zwischen einem Premium-Sicherungsring und einem vorzeitigen Ausfall besteht darin, ob dieser Prozess spezifiziert, überwacht und verifiziert wurde. Bevor Sie einen Verbindungslieferanten genehmigen, fragen Sie, wie er sein Material aushärtet, welches Härtefenster er garantiert und wie er dies nachweist. Die Antworten verraten Ihnen mehr als nur den Preis pro Tausend.