Ein 0,8 mm dicker Sicherungsdraht aus Edelstahl 302 kann jede Zugprüfung beim Wareneingang bestehen und trotzdem einen Verteidigungsgurt außer Betrieb nehmen. Der Draht stammte aus einer Schmelzquelle, die das Programm nicht akzeptiert, oder er kam in der falschen Härte an, und die erste Nichtkonformität tritt auf, wenn ein Monteur eine Schlaufe verdreht und der Draht an der Biegung reißt. Präzisionsdraht ist selten das Bauteil, das jemand fotografiert, aber er setzt die Grenze für die Baugruppe, die davon abhängt.
Die praktische Schlussfolgerung für die Luft- und Raumfahrt- und Verteidigungsindustrie: Kaufen Sie Präzisionsdraht als kontrolliertes Materialsystem, nicht als handelsübliche Metalllänge. Vier Variablen entscheiden darüber, ob eine Charge angenommen wird: Herkunft der Legierung und Schmelze, Durchmesser und Toleranz, Härte und Oberflächenzustand sowie Rückverfolgbarkeit bis zur Schmelzennummer. Wenn Sie es richtig machen, verhalten sich Steckverbinder, Steuerkabel, Thermoelementleitungen und drahtförmige Halteelemente alle vorhersehbar. Wenn Sie einen Fehler verpassen und die Endkontrolle durchgeführt wird, wird die Sendung nicht wiederhergestellt.
Die Kurzversion
- Legierung und Schmelzquelle sind Qualifikationsfragen, keine Preisfragen.
- Durchmessertoleranz und Ovalität bestimmen die Crimpqualität, die Einführkraft und den Sitz eines geformten Rings in seiner Nut.
- Temperament und Oberflächenzustand entscheiden über die Ermüdungslebensdauer; Ein Zugversuch sagt nichts darüber aus, ob der Draht beim Verdrehen reißt.
- Aufzeichnungen über Rückverfolgbarkeit, Beschichtungsgewicht und Sauberkeit sind die ersten Dinge, die ein Prüfer sehen möchte.
Wo Präzisionsdraht die Last in der Luft- und Raumfahrt und Verteidigung trägt
Sechs Rollen sind für den höchsten Präzisionskabelverbrauch in Flugzeugzellen, Triebwerken und Bodenplattformen verantwortlich. Jede hat einen anderen Fehlermodus und die Spezifikation, die eine Rolle schützt, kann für die nächste irrelevant sein.
Sicherungsdraht und Sicherheitsdraht
0,5 mm bis 1,6 mm dicker Draht, verdrillt durch Befestigungsköpfe, Steckergehäuse und Zugangsplatten. Die Härtekonsistenz ist die bestimmende Eigenschaft: Zu harter Draht reißt bei der ersten Drehung, zu weicher Draht dehnt sich und verliert an Vorspannung.
Avionik-Signal- und Stromleiter
Fein- und ultrafeindrähtige Leiter, normalerweise plattiertes Kupfer, sind in Kabelbäumen dicht gedrängt. Bei kleinen Durchmessern ist der Hauptfehler die Beschädigung der Ader an der Crimpstelle und nicht der Leiter selbst.
Mechanische Steuerkabel
Stränge übertragen Cockpit- oder Aktuatorbewegungen in Flugzeugzellen und gepanzerten Fahrzeugen. Korrosionsbeständige Litzen und kontrollierte Schlaglänge bestimmen Spiel, Dehnung und Wartungsintervall.
Drahtförmige Halteelemente
Zu Halteringen und Klammern geformter Federstahldraht und -streifen, die Lager, Stifte und Wellen in Position halten. Nutpassung, radiale Wandstärke und Härte entscheiden darüber, ob das Element sitzt und bleibt.
Feder- und Tragelemente
Zu konischen Unterlegscheiben und Druckelementen geformter Federstahl. Eine Dicken- und Ebenheitsschwankung von wenigen Mikrometern verschiebt die Last-Durchbiegungs-Kurve und die Vorspannung, die das Gelenk tatsächlich erfährt.
Sensor, Thermoelement und Abschirmdraht
Triebwerks- und Flugzeugzellensensoren sind auf Kabel angewiesen, die die Kalibrierung bei thermischen Zyklen gewährleisten, während geflochtene Abschirmungen für die Erdung und elektromagnetische Steuerung sorgen.
In der vierten und fünften Rolle wird aus einer Kabelspezifikation ein fertiges Teil und die Beschaffung verliert in der Regel die Kontrolle. Ein gutes Beispiel sind elastische Außenringe aus Federstahl nach DIN 6799: Sie sind günstig pro Stück und teuer pro Ausfall, weil ein Ring, der nicht sitzt, eher ein Fließband stoppt als eine einzelne Bank.
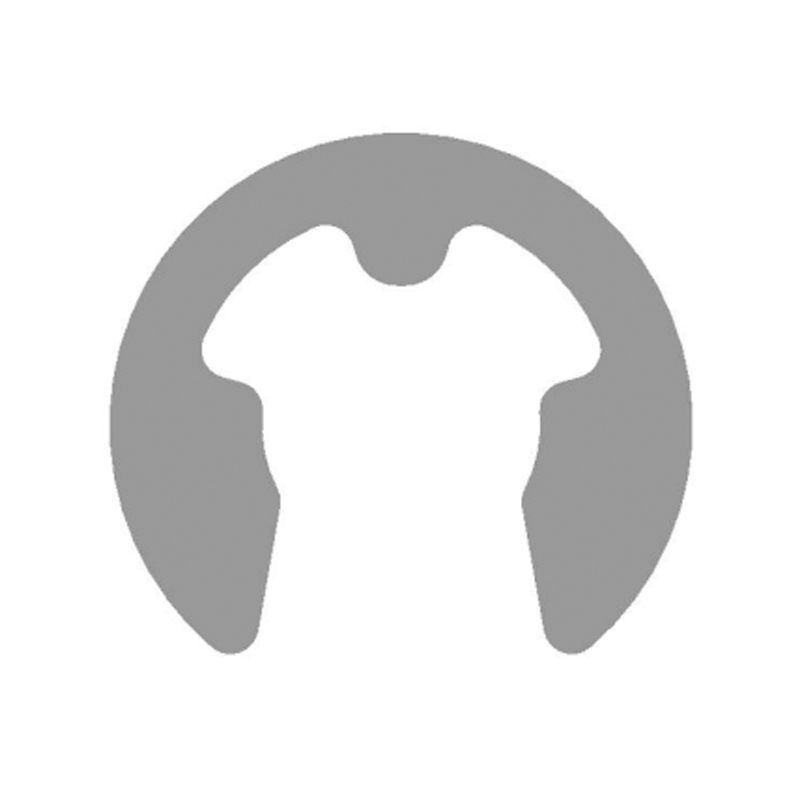 Elastischer externer E-Clip aus Federstahl-DIN6799 Lieferanten Home Produkte Externe Sicherungsringe Elastischer externer E-Clip aus Federstahl-DIN6799 Produkt anzeigen →
Präzisionsdraht spezifizieren: Die vier Variablen, die Käufer unterschätzen
Bestellungen für Draht laufen oft über eine einzige Zeile: Material, Durchmesser, Härte. Das reicht für ein Verteidigungsprogramm nicht aus, und die Lücken treten bei der Erstbesichtigung oder später zutage.
1. Ursprung der Legierung und Schmelze
Der Legierungscode ist nur die halbe Antwort. Käufer benötigen auch die Quelle der Schmelze, da Sondermetallklauseln und exportkontrollierte Zeichnungen einschränken, woher das Material stammen darf. Eine konform aussehende Qualität aus einem nicht zugelassenen Werk ist einer der häufigsten Gründe, warum eine Lieferung am Tor stoppt.
2. Durchmesser, Ovalität und Wölbung
Ein Band von plus oder minus 0,01 mm ist bei Feinmessgeräten normal und muss von Lieferant und Kunde auf die gleiche Weise gemessen werden. Ebenso wichtig sind Ovalität und Wölbung: Ein unrunder Leiter wird ungleichmäßig gecrimpt, und ein geformter Ring mit ungleichmäßiger radialer Wandstärke kippt in seiner Nut und verliert seinen Halt.
3. Härte, Dehnung und Oberfläche
Federvergütung oder geglüht mit einem angegebenen Dehnungsbereich machen Verdrehen und Formen vorhersehbar. Der Oberflächenzustand – Ziehspuren, Überlappungen, Restschmiermittel – bestimmt, ob Ermüdungsrisse an einer Biegung, einer Sicke oder einem Rillenkontaktpunkt beginnen.
4. Beschichtung, Sauberkeit und Dokumentation
Beschichtungsgewicht, Haftung und Lötbarkeit sollten numerisch und nicht durch Beschreibung angegeben werden. Bitten Sie um Schmelznummern, Werkszertifikate und ein Prüfzertifikat für die Charge und bestätigen Sie, dass der Draht gereinigt und verpackt wurde, um den Transport zu überstehen.
Es lohnt sich, in die Ausschreibung fünf Fragen zu stellen, bevor der Preis besprochen wird:
- Was ist die Schmelzquelle und erfüllt sie die geltende Spezialmetallklausel?
- Welche Toleranz gilt für Durchmesser und Ovalität und wie wird diese gemessen?
- Welcher Härte- und Dehnungsbereich gilt und ist ein Torsions- oder Biegetest Teil der Abnahme?
- Welches Schichtgewicht und welche Haftungsklasse ist erforderlich?
- Welche Dokumente liegen der Charge bei – Werkszertifikat, Inspektionszertifikat, Prüfbericht?
Wo der Draht oder Streifen als gerilltes Halteelement endet, hat die Spezifikation des Gegenstücks das gleiche Gewicht. Ein Wellensicherungsring, der die Abmessungen nach DIN 471 erfüllt, kann immer noch versagen, wenn die Nuttiefe oder die Ringhärte außerhalb des vorgesehenen Bereichs liegen. Deshalb sollten Ring und Nut am besten zusammen und nicht getrennt qualifiziert werden.
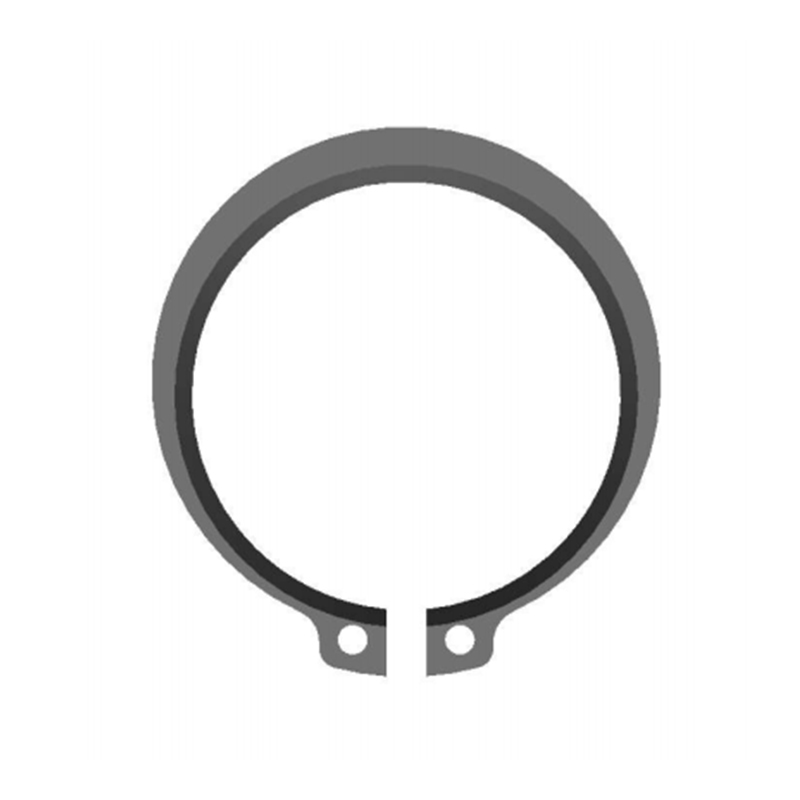 Externe Sicherungsringe für Wellen-DIN471 Lieferanten Startseite Produkte Außensicherungsringe Außensicherungsringe für Wellen-DIN471 Produkt anzeigen →
Vergleich von Drahtlegierungen für Luft- und Raumfahrt- und Verteidigungszwecke
Die Legierungsauswahl beginnt normalerweise mit dem Temperaturbereich und der Korrosionsumgebung und beschränkt sich dann auf Festigkeit und Kosten. Die folgende Tabelle vergleicht die Noten, die in den Programmspezifikationen am häufigsten vorkommen.
Der Kostenindex ist die am wenigsten wichtige Spalte, bis er die einzige ist, die noch übrig ist. Ingenieure, die sich ausschließlich auf die Kosten stützen, kehren nach einem Korrosionsversagen in der Regel wieder an den Tisch zurück, und die zweite Qualifikation kostet mehr als je zuvor das Material. Die gleiche Logik gilt für tragende Federelemente wie eine hochbelastbare Belleville-Federscheibe nach DIN 2093, bei der eine Härte- oder Ebenheitsabweichung die von der Verbindung ausgeübte Kraft verändert und nicht nur das Aussehen des Teils.
 Hochbelastbare Belleville-Federscheibe-DIN2093 Lieferanten Home Produkte Belleville-Federscheibe Hochbelastbare Belleville-Federscheibe-DIN2093 Produkt anzeigen →
Verborgene Kennzahlen: Hier konzentrieren sich leitungsbezogene Nichtkonformitäten
Eingehende Inspektionsdaten aus der Drahtfertigung werden selten veröffentlicht, aber das Muster wiederholt sich in den Auftragsbüchern der Luft- und Raumfahrtindustrie sowie der Verteidigungsindustrie. Durchmesserdrift und Oberflächenzustand sind zusammengenommen für etwa sechs von zehn Ausschussstellen verantwortlich, und beide sind beim Wareneingang erkennbar.
Der letzte Riegel ist derjenige, der pro Veranstaltung am meisten kostet. Eine Rückverfolgbarkeitslücke führt nicht zu einem Schlechtteil, sondern zu einer Sperre: Das Los wird unter Quarantäne gestellt, die Baureihenfolge wird neu geplant und der Kunde wird benachrichtigt. Ein Lasermikrometer, eine Prüfung der Beschichtungshaftung und ein sauberes Zertifikatspaket kosten weit weniger als eine ausgesetzte Lieferung.
Wie sich die Nachfrage nach Präzisionsdrähten in Luft- und Raumfahrt und Verteidigung aufteilt
Die Nachfrage ist nicht gleichmäßig verteilt, und die Aufteilung erklärt, warum die Maß- und Toleranzanforderungen immer strenger werden. Avionik und Motor absorbieren zusammen mehr als die Hälfte des Volumens, und beide befinden sich am feinen Ende des Messbereichs.
- Avionik- und Kabelbaumbaugruppen: 32 Prozent
- Triebwerks- und Flugsteuerungshardware: 24 Prozent
- Strukturelle Befestigung der Flugzeugzelle: 18 Prozent
- Land- und Marineplattformen: 15 Prozent
- Weltraum- und Satellitensysteme: 11 Prozent
Lesen Sie das Diagramm als Beschaffungskarte. Beim Avionikanteil von 32 Prozent dominieren Crimpqualität und Beschichtungshaftung; Beim Motoranteil von 24 Prozent entscheiden Temperatur und Oxidationsverhalten über die Wahl der Legierung; Der 18-prozentige Anteil an der Flugzeugzelle besteht darin, dass drahtgeformte Halte- und Verriegelungskomponenten in großen Mengen verbraucht werden. Der Aufbau einer Lieferantenliste rund um eines dieser drei Segmente deckt selten die beiden anderen ab.
Von der Kabelspezifikation bis zur Produktionsfreigabe: ein fünfstufiger Qualifizierungspfad
Schritt 1: Definieren Sie den Arbeitszyklus
Temperaturband, Vibration, Feuchtigkeit, Salznebel und erwartete Lebensdauer, abgebildet auf die geltende Norm. Zwei bis vier Wochen Entwicklungszeit sind normal und die günstigste Phase, um alles richtig zu machen.
Schritt 2: Qualifizieren Sie die Schmelzquelle
Bestätigen Sie Einfuhrbeschränkungen und Spezialmetallklauseln und sammeln Sie Schmelznummern und Mühlenzertifikate, bevor eine Probe entnommen wird. Dieser Schritt verhindert die teuerste Fehlerklasse.
Schritt 3: Erstmusterprüfung
Durchmesser und Ovalität, Zugfestigkeit, Dehnung, Härte, Beschichtungsgewicht und visuelle Prüfung bei Vergrößerung. Fügen Sie bei Sicherungsdrähten einen zerstörenden Verdrehungstest an den Probenlängen hinzu.
Schritt 4: Validieren Sie den Prozess
Ziehen, Glühen, Reinigen, Galvanisieren und Formen bewegen das Material. Überprüfen Sie die Rückfederung und den Nutsitz an geformten Teilen und nicht an flachen Proben, denn dort zeigt sich das Umformverhalten.
Schritt 5: Freigabe für die Produktion
Chargentrennung, First-In-First-Out-Kontrolle und Barcode-Rückverfolgbarkeit unter Beachtung der gleichen Disziplinen wie überall den betriebsinternen Produktionsablauf , plus AQL-Probenahme und automatisierte optische Sortierung für Formteile.
In den Schritten 3 und 4 stellen die meisten Programme fest, dass ihre Spezifikation unvollständig war. Wenn die Erstmusterprüfung bestanden wird, die ersten tausend geformten Teile jedoch außerhalb der Toleranz liegen, liegt das Problem in der Regel an der Prozessfähigkeit und nicht am eingehenden Draht.
Wartung, Compliance und der Papierkram, der das Los schützt
Bei Compliance geht es in diesem Segment vor allem um Beweise. Eine Drahtcharge, die nicht auf eine Schmelze zurückgeführt werden kann, ein angenommenes statt gemessenes Beschichtungsgewicht oder eine Wärmebehandlungsaufzeichnung, die nur per E-Mail vorliegt, werden bei einem Kundenaudit und oft Jahre nach der Lieferung ans Licht kommen.
- Eingeschränkte Materialklauseln: Überprüfen Sie vor der Bestellung die Genehmigung des Schmelzlandes und der Fabrik anhand der Zeichnung, nicht erst nach der Lieferung.
- Qualitätssystem: ein Qualitätsmanagementsystem für die Luft- und Raumfahrt sowie akkreditierte Sonderprozesszulassungen für Wärmebehandlung und Galvanisierung.
- Testnachweis: mechanische und metallurgische Überprüfung durch ein kompetentes Labor; unser eigenes Das Testzentrum hat die CNAS-Akkreditierung erhalten , wodurch die Berichte für alle Kundenaudits nutzbar bleiben.
- Aufbewahrung von Aufzeichnungen: Bewahren Sie Chargen-, Hitze-, Beschichtungs- und Inspektionsaufzeichnungen für den vom Programm festgelegten Zeitraum auf, normalerweise zehn Jahre oder die Lebensdauer der Plattform.
- Lagerung und Handhabung: Beschichteter Draht ist haltbar, Spulen dürfen nicht geknickt werden und es gelten sowohl am Prüfstand als auch in der Zeichnung die Regeln für den Mindestbiegeradius.
Die Wartungsplanung folgt der gleichen Logik. Wenn Präzisionsdraht für Sicherheitsverriegelungen oder Halteelemente verwendet wird, ersetzen Sie ihn unter Bedingung und nicht im Kalender, und ersetzen Sie den gesamten Verriegelungssatz und nicht nur eine einzelne Schlaufe. Gemischte Jahrgänge sind schwer aufzuspüren und leicht falsch einzuschätzen.
Präzisionsdraht ist ein kleiner Einzelposten mit großer Auswirkung auf den Programmplan. Die Arbeitsregel ist einfach: Geben Sie das Materialsystem an, nicht das Material. Benennen Sie die Legierung und die Schmelzequelle, geben Sie Durchmesser und Ovalitätstoleranz mit der Messmethode an, definieren Sie Härte und Dehnung mit einem Dreh- oder Biegetest und verlangen Sie für jede Charge ein Beschichtungsgewicht sowie ein Zertifikatspaket.
Erweitern Sie bei drahtgeformten Komponenten die gleiche Disziplin auf die passende Geometrie. Ringe, Klammern und Federelemente sind nur so gut wie die Nut, Bohrung oder der Sitz, gegen den sie wirken, und eine als System qualifizierte Verbindung kostet weniger in der Wartung als zwei separat qualifizierte Teile.