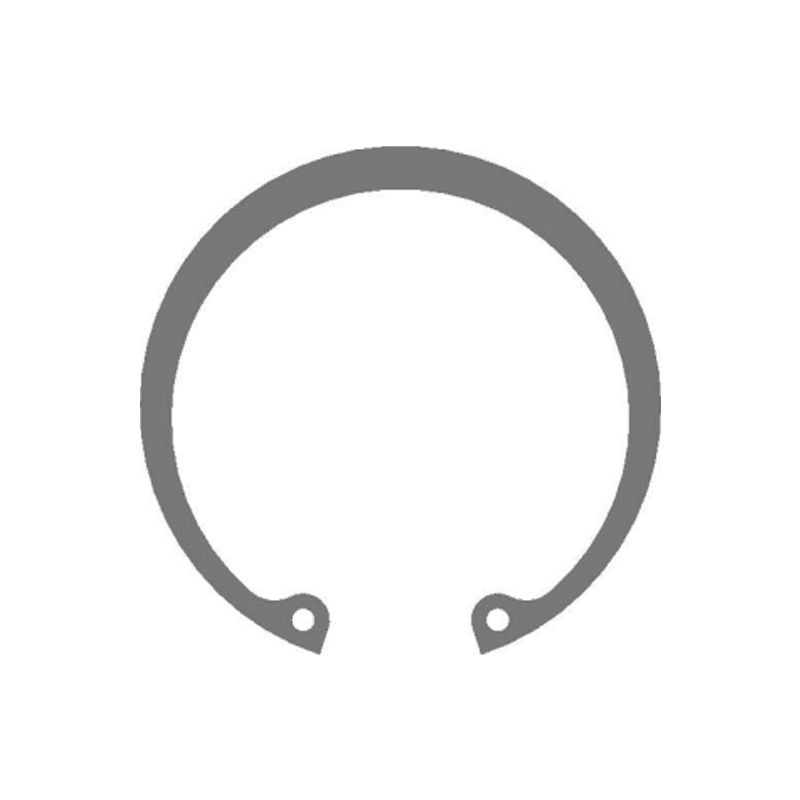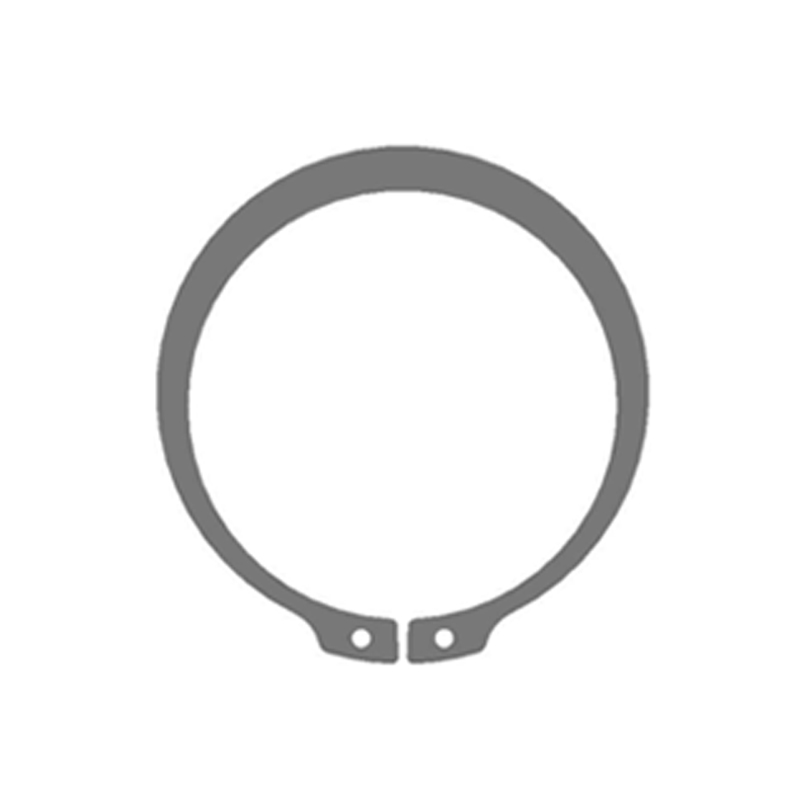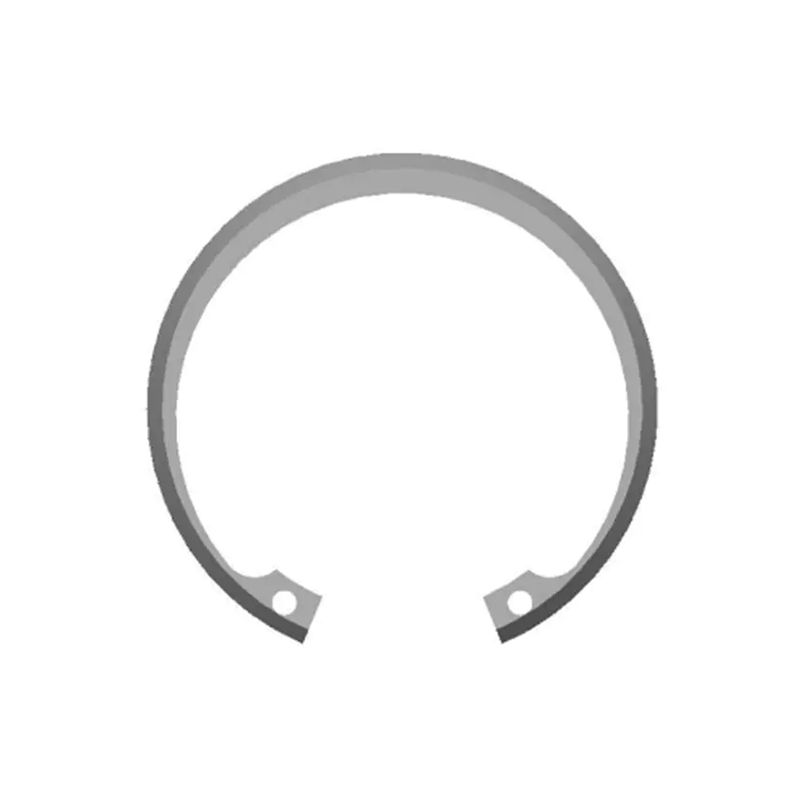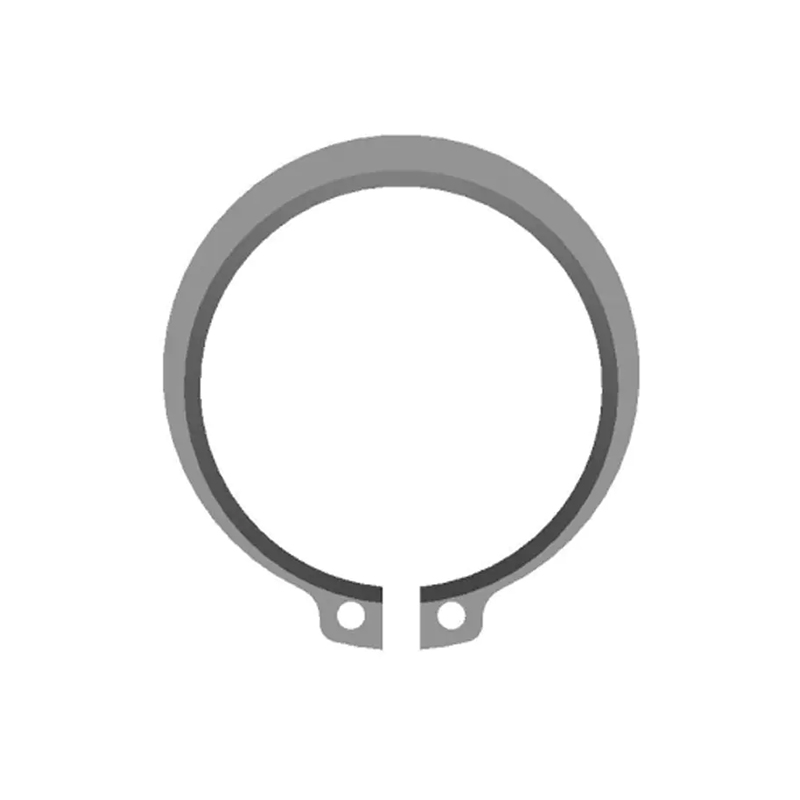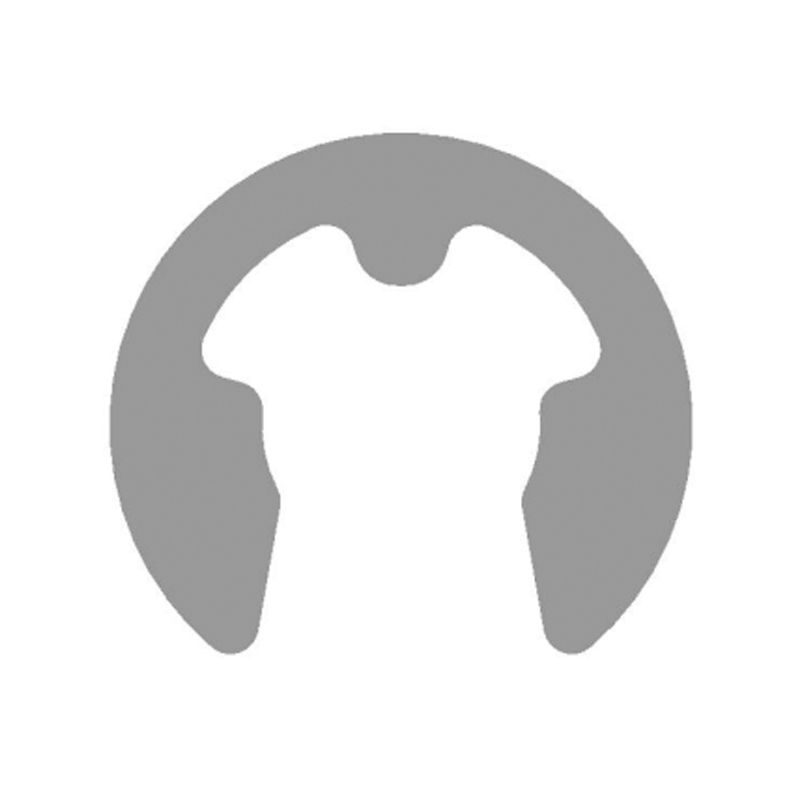
Ein Beschaffungsingenieur sendet die gleiche DIN 471-Sicherungsringzeichnung per E-Mail an drei Stanzlieferanten und erhält Angebote, die um 40 % voneinander abweichen. Die Zeichnung ist identisch, die Presstonnage ist vergleichbar und keines der Zitate ist ein Schreibfehler. Die Lücke liegt in der Materiallinie, die nie festgelegt wurde: Ein Lieferant gab 65-Mn-Bänder mit handelsüblicher Dickentoleranz an, einer gab 50CrV4 mit strenger Härtekontrolle an und einer gab 301-Edelstahl an, weil dieses Coil bereits auf Lager war.
Bei Axialsicherungsringen, Federscheiben und gestanzten Klammern entscheidet die Materialauswahl über Rückfederung, Ermüdungslebensdauer, Korrosionsverhalten und etwa die Hälfte des Stückpreises. Es handelt sich um eine technische Entscheidung, die vor dem Stanzen getroffen werden muss, denn eine spätere Korrektur bedeutet neue Werkzeuge, eine neue Erstmustergenehmigung und neue Liefertermine.
- Kohlenstofffederstahl 65 Mio oder SAE 1060/1070 deckt die meisten axialen Halteaufgaben nach DIN 471 und DIN 472 zu den niedrigsten Spulenkosten ab.
- Steigen Sie nur dann auf 50CrV4 oder SAE 6150 um, wenn die Verbindung Stoßbelastungen oder hohen Zyklenzahlen ausgesetzt ist oder eine durchgehende Härte über HRC 47 benötigt.
- Edelstahl 301 oder 304 löst Korrosion, erhöht jedoch die Rückfederung um 25 bis 35 Prozent, die in die Matrize eingeplant und nicht in der Presse korrigiert werden muss.
- Der Sortenname allein definiert kein Teil. Härtegrad, Dickentoleranz und Gratgrenze gehören in die Bestellung.
Materialeigenschaften, die das Teil tatsächlich bewegen
Vier Streifeneigenschaften erledigen die meiste Arbeit in einem Präzisionsstanzprogramm. Die Presstonnage ist selten die Einschränkung; Die Spule ist.
Streckgrenze und Rückfederung
Ein Band mit einer Ausbeute von 1.400 MPa benötigt etwa 8 bis 12 Prozent mehr Überbiegung als ein Band mit 900 MPa, um den gleichen freien Spalt zu erreichen. Dieser Wert ist in die Geometrie der Matrize integriert und nicht der Beurteilung durch den Bediener überlassen.
Kaltverfestigung
Austenitisches Material 301 härtet bei der Formung aus. Eine progressive Matrize, die bequem mit 304 läuft, benötigt möglicherweise einen anderen Stempelabstand und einen langsameren Streifenvorschub, wenn auf halbhartes 301 umgestellt wird.
Härte- und Dickentoleranz
Bei einem 0,8-mm-Sicherungsring verändert eine Spulendicke von plus oder minus 0,02 mm gegenüber plus oder minus 0,05 mm die installierte Radialkraft messbar und vervielfacht die Beschwerden über Spaltöffnungen.
Kanten- und Gratzustand
Ein Grat über 5 Prozent der Materialdicke führt zu Ermüdungsrissen an einer vibrierenden Welle. Entgraten und Kantenbearbeitung gehören auf die Zeichnung, nicht in eine mündliche Vereinbarung.
Lieferanten, die diese Variablen unter einem Dach kontrollieren, sind im Vorteil, da eine Temperaturänderung am fertigen Ring validiert werden kann und nicht zwischen einem Walzwerk, einem Stempel und einem Wärmebehandler ausgehandelt werden muss. A vertikal integrierte Fertigungskette Dazu gehören Walzen des Rohmaterials, Formenbau, Stanzen, Wärmebehandlung, Phosphatierung, Ultraschallreinigung und automatisierte optische Sortierung, wodurch diese Rückkopplungsschleife erheblich verkürzt wird.
Präzise Metallstanzmaterialien im Vergleich
Fünf Materialfamilien decken die überwiegende Mehrheit der präzisionsgestanzten Verbindungselemente, Sicherungsringe und Strukturklammern ab. Bei den nachstehenden Zahlen handelt es sich um Richtwerte für Arbeitsbereiche und nicht um Spezifikationsgrenzen. Jede Bestellung sollte anhand eines Werkszertifikats bestätigt werden.
Die Spalte „Kostenindex“ wird bei der Angebotserstellung am häufigsten übersprungen. Ein um 40 Prozent billigeres Coil kann die Gesamtkosten um mehr als 40 Prozent erhöhen, wenn es eine zweite Überarbeitung der Form, einen höheren Ausschuss oder einen zusätzlichen Beschichtungsschritt erfordert. Vergleichen Sie die Anschaffungskosten pro angenommenem Stück, nicht die Kosten pro Kilogramm.
Standardkatalogteile wie Wellensicherungsringe nach DIN 471 und hochbelastbare Belleville-Scheiben nach DIN 2093 werden normalerweise aus den ersten beiden Familien spezifiziert und beide werden in großen Mengen aus Kohlenstoffstahl und legiertem Federstahl hergestellt.
 Hochbelastbare Belleville-Federscheibe-DIN2093 Lieferanten Home Produkte Belleville-Federscheibe Hochbelastbare Belleville-Federscheibe-DIN2093 Produkt anzeigen →
Versteckte Metriken: Rückfederung, Ausschuss und Die-Lebensdauer
Rückfederung ist die Zahl, die in der Angebotsphase am häufigsten unterschätzt wird. Unter Verwendung von Kohlenstofffederstahl als Basislinie von 100 zeigt die folgende Tabelle, wie sich dieselbe Nenngeometrie verhält, wenn das Band gewechselt wird, ohne das Werkzeug zu berühren.
Relativer Rückfederungsindex, 65Mn = 100
Zwei weitere Zahlen erscheinen selten in einem Zitat. Erstens, die Ausschussquote: Eine gut funktionierende Folgeverbundmatrize aus Kohlenstoffstahl hält typischerweise 1,5 bis 2 Prozent, während eine unveränderte, auf Edelstahl umgestellte Matrize auf 4 bis 6 Prozent abdriften kann, bis Abstände und Radien überarbeitet werden. Zweitens das Wartungsintervall für die Matrize: Hartmetallstanzen, die Kohlenstoffstahl verarbeiten, können zwischen den Nachschliffen 800.000 Hübe aushalten, während das gleiche Werkzeug auf Edelstahl oder Bronze oft nur etwa 300.000 Hübe durchhält.
Beschichtung und Wärmebehandlung fügen eine weitere Ebene versteckter Risiken hinzu. Verständnis Wie sich Wärmebehandlung und Oberflächenbeschichtung auf die Eigenschaften gestanzter Sicherungsringe auswirken hilft dabei, die Angabe einer glänzenden Zinkoberfläche für ein Teil zu vermeiden, dessen Härte bereits über 1.000 MPa liegt, ohne dass ein Schritt zur Linderung der Wasserstoffversprödung erfolgt.
Wo jede materielle Familie endet
Bei Sicherungsringen, Unterlegscheiben und gestanzten Strukturteilen konzentriert sich die Nachfrage auf wenige Branchen. Die folgende Verteilung spiegelt typische Bestellmuster für axiale Befestigungskomponenten wider und nicht einen einzelnen Kundenmix.
- Automobil: 42 Prozent
- Windenergie, 18 Prozent
- Baumaschinen, 14 Prozent
- Industriemaschinen und Sonstiges: 26 Prozent
Die Automobilindustrie bevorzugt 65Mn und 50CrV4 in Getriebe- und Radlagerbaugruppen, wo die Zyklenzahl hoch ist und der Kostendruck konstant ist. Windkraftanwendungen drängen auf legierten Stahl und Edelstahl, da der Wartungszugang teuer ist und die Wartungsintervalle Jahre dauern. Baumaschinen tolerieren dickere Abschnitte und schwerere Beschichtungen, während bei allgemeinen Industriemaschinen nicht standardmäßige Stanzteile, Halterungen und Begrenzungskäfige maschinell bearbeitete Komponenten zu geringerem Gewicht und geringeren Kosten ersetzen.
Ein sechsstufiger Auswahl- und Qualifizierungsworkflow
- Definieren Sie die Belastung und die Zyklenlebensdauer. Die axiale Haltekraft, der Vibrationsgrad, die erwarteten Zyklen und der Betriebstemperaturbereich stehen im Vordergrund jeder Sortendiskussion.
- Korrigieren Sie den Schnittstellenstandard. DIN 471, DIN 472, DIN 983 oder eine interne Zeichnung bestimmen die Nutabmessungen und damit das installierte Spannungsniveau.
- Wählen Sie Material und Härte. Passen Sie die Korrosionsbelastung und das Härteziel an und geben Sie dann die Dickentoleranz und die Gratgrenze explizit an.
- Gestalten Sie die Matrize rund um die Rückfederung. Überbiegung, Abstand und Radien werden anhand der tatsächlichen Streifeneigenschaften und nicht anhand einer generischen Tabelle festgelegt.
- Mit ersten Artikeln validieren. Maßlayout, Härteprofil und ein funktioneller Passtest an der realen Welle oder Bohrung.
- Sperren Sie den Vorgang für die Lautstärke. Dokumentieren Sie die Chargennummer, den Wärmebehandlungszyklus und die Inspektionshäufigkeit vor dem Hochfahren.
Wenn die Geometrie außerhalb der Katalogstandards liegt, gilt der gleiche Arbeitsablauf mit einem Zusatz: Die Stanzroute selbst wird zu einer Designvariablen. Teile wie Halterungen, Unterlegscheiben und Begrenzungskäfige werden üblicherweise als kundenspezifische Stanzteile hergestellt, bei denen Materialqualität und Formungsreihenfolge gemeinsam entwickelt werden.
 Lieferanten von verschleißfesten Grenzkäfigen Home Produkte Nicht standardmäßige Stanzteile Verschleißfester Grenzkäfig Produkt anzeigen →
Wartung, Rückverfolgbarkeit und Compliance-Prüfungen
Die Materialleistung vor Ort hängt sowohl von der Dokumentation und Handhabung als auch von der Chemie ab. Die folgenden Prüfungen verhindern die meisten Streitigkeiten und Feldrücksendungen.
- Werkszertifikate nach EN 10204 3.1 für jede Chargennummer, die zusammen mit der Produktionscharge aufbewahrt werden.
- RoHS- und REACH-Erklärungen für plattierte und phosphatierte Oberflächen, die bei jeder Prozessänderung erneuert werden.
- Salzsprühtest nach ISO 9227, typischerweise 96 Stunden für dreiwertiges Zink und 480 Stunden oder mehr für rostfreie Sorten.
- Linderung der Wasserstoffversprödung innerhalb von vier Stunden nach dem Galvanisieren für Teile über 1.000 MPa Zugfestigkeit.
- Chargenrückverfolgbarkeit vom Coil bis zum Karton, unterstützt durch Barcode-Etikettierung und First-In-First-Out-Bestandskontrolle.
- Eingangskontrolle zur Prüfung von Dicke, Härte, Härte und Oberflächenfehlern, bevor das Coil die Presse erreicht.
- Trockene Lagerung und VCI-Verpackung für unbeschichteten Kohlenstoffstahl, da Rost im Regal auch bei einwandfreiem Teil ein Liefermangel ist.
Automatisierte optische Sortierung und abschließende Leistungstests schließen den Kreis. Wenn jeder Ring nach der Wärmebehandlung auf Spalt, Ebenheit und Risse untersucht wird, werden Materialabweichungen bereits vor dem Versand und nicht erst beim Zusammenbau erkannt.
Bei der Auswahl von Präzisionsstanzmaterialien für Metall handelt es sich um eine kurze Liste von Entscheidungen, die in der richtigen Reihenfolge getroffen werden: Standard und Belastung zuerst, Güte und Härte an zweiter Stelle, Toleranzen und Oberflächenbeschaffenheit an dritter Stelle. Lieferanten, die alle drei Schritte in einem Qualitätssystem abwickeln können, vom Coil bis zum sortierten Karton, beseitigen die häufigste Abweichungsquelle bei gestanzten Sicherungsringen und kundenspezifisch gestanzten Teilen. Bringen Sie die wesentliche Frage auf den Tisch, bevor der Würfel fällt, und die 40-Prozent-Spanne zwischen Zitaten fällt normalerweise in eine einzige vertretbare Zahl zusammen.